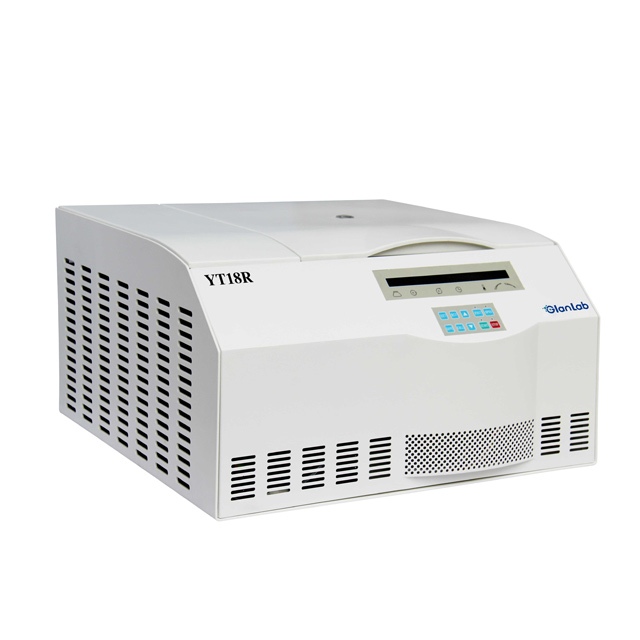
En sentrifuge som består en fabrikktest betyr ikke automatisk at den er klar for endelig aksept.
En laboratoriesentrifuge kan ankomme, slå på og gjennomføre en demonstrasjonskjøring uten å fastslå at alle kontraktsmessige krav er oppfylt. Utstyret kan fortsatt trenge konfigurasjonssjekker, stedsverifisering, dokumenterte ytelsesresultater eller løsning av utestående avvik.
For laboratoriekjøpere er den kommersielle risikoen ikke bare å motta en maskin som ikke fungerer. Det tar i mot utstyr før den leverte konfigurasjonen, avtalte ytelses- og overleveringskrav er tilstrekkelig verifisert.
Factory Acceptance Testing (FAT), Site Acceptance Testing (SAT), utstyrskvalifisering og endelig aksept tar for seg ulike stadier av denne prosessen. Deres omfang og ansvar bør fastsettes før innkjøpsordren fullføres.
Aksept er en definert prosess, ikke en enkelt test
Et veldefinert innkjøpsprosjekt kobler de opprinnelige kravene til den endelige utstyrsoverleveringen. Hvert trinn skal ha et klart formål, ansvarlig part og dokumentert resultat.
01Krav Definer den bestilte konfigurasjonen og akseptkriteriene.
02FAT Verifiser avtalte krav på leverandørens anlegg, hvis aktuelt.
03Levering Bekreft det leverte utstyret og dets registrerte identitet.
04Installasjon Bekreft installasjonsbetingelsene og gjeldende IQ-omfang.
05SAT / OQ Utfør avtalte steds- og driftskontroller.
06Overlevering Gjennomgå resultater, senk avvik og godkjenne aksept.
Illustrerende anskaffelsessekvens. Den faktiske rekkefølgen og omfanget av kvalifiseringsaktiviteter avhenger av utstyr, prosjektkrav og gjeldende kvalitetssystem. PQ kan følge som en egen aktivitet der det er nødvendig.
FETT: Hva bør bekreftes før sentrifugen sendes?
Fabrikkaksepttesting utføres på leverandørens anlegg før levering når det kreves av prosjekt eller kjøpsavtale. Dens formål er å vurdere utstyret opp mot de avtalte tekniske kravene mens utstyret fortsatt er under leverandørens kontroll.
For en sentrifuge bør FAT-protokollen bygges rundt den faktiske bestillingen i stedet for en generisk demonstrasjon av en lignende maskin.
FETT Før forsendelse
Konfigurasjon og identitet
Nøyaktig modell og aktuell versjon.
Utstyrets serienummer, der det er tildelt.
Bestilte rotormodeller og kvanta.
Nødvendige bøtter, adaptere og tilbehør.
Spenning og elektrisk konfigurasjon.
Avtalt dokumentasjon og produktalternativer.
FAT Ytelsesbevis
Spesifiserte funksjoner og tester
Avtalte kontroll- og driftsfunksjoner.
Spesifisert hastighet eller ytelseskontroll.
Kjølekontroller, der det er aktuelt.
Nødvendig verifisering av sikkerhetsfunksjonen.
Testbetingelser og akseptgrenser.
Registrerte resultater og utestående avvik.
Ikke alle sentrifugekjøp krever en formell FAT. Behovet avhenger av utstyrskompleksitet, prosjektrisiko, laboratoriets kvalitetskrav og kommersiell avtale.
EU-kommisjonens EudraLex vedlegg 15 beskriver for eksempel leverandørevaluering før levering som relevant for utstyr, spesielt der ny eller kompleks teknologi er involvert. Den anerkjenner også at enkelte dokumenterte tester kanskje ikke trenger å gjentas på stedet når transport og installasjon ikke kan påvirke den testede funksjonaliteten.
Viktig skille
En vellykket FAT bekrefter kun kravene og testomfanget som faktisk ble evaluert. Det fastslår ikke automatisk at utstyret er riktig installert eller akseptert for det tiltenkte laboratoriemiljøet.
SAT: Hva endres når utstyret når laboratoriet?
Site Acceptance Testing finner sted etter at utstyret har nådd sin tiltenkte plassering og det relevante installasjonsarbeidet er fullført.
I motsetning til FAT, adresserer SAT forhold som ikke fullt ut kan etableres på leverandørens fabrikk. Målet er å bekrefte at det leverte utstyret kan fungere under de avtalte anleggsforholdene.
Områdeverifiseringsområde
Hva bør etableres
Hvorfor er det viktig
Utstyrsidentitet
Levert modell, serienummer og bestilt konfigurasjon.
Kobler den installerte maskinen til kjøpsposten.
Installasjonsforhold
Plassering, klaringer og installasjonskrav i forhold til gjeldende manual.
Bekrefter at installasjonen er egnet for utstyret.
Elektrisk forsyning
Faktisk stedsforsyning mot modellens spesifiserte spenning og frekvens.
Forhindrer at feil elektrisk konfigurasjon blir oversett.
Driftsfunksjoner
Avtalte kontroller og funksjoner etter installasjon.
Konstaterer at det installerte utstyret fungerer etter hensikten.
Kjøling
Spesifiserte temperaturkontroller under avtalte betingelser.
Imøtekommer kravene til nedkjølte arbeidsflyter.
Dokumentasjon
Installasjonsopptegnelser, testrapporter og utestående handlinger.
Støtter det formelle overleveringsvedtaket.
SAT-protokollen bør ikke bare gjenta hver FAT-test uten å vurdere om repetisjon er nødvendig. Tester bør velges i henhold til effekten av transport, installasjon og forholdene på stedet, sammen med kravene i kjøpsavtalen.
For eksempel adresserer en strømforsyningskontroll på stedet en tilstand som ikke kan bekreftes kun gjennom en fabrikkdemonstrasjon. Omvendt kan det hende at en fabrikktest som beviselig ikke er påvirket av transport eller installasjon, ikke krever fullstendig repetisjon.
FAT, SAT og IQ/OQ/PQ er ikke utskiftbare
Dette skillet er spesielt viktig for laboratorier som opererer under formelle kvalitetssystemer. En leverandørs FAT-rapport tilfredsstiller ikke automatisk laboratoriets egne krav til utstyrskvalifikasjoner.
Aktivitet
Primærspørsmål
Typisk fokus
FETT
Oppfyller utstyret de avtalte kravene før levering?
Leverandørtesting og dokumenterte resultater.
SAT
Oppfyller utstyret de avtalte kravene på det tiltenkte stedet?
Installasjonsavhengige og stedsspesifikke kontroller.
IQ
Har utstyret blitt riktig installert?
Utstyrsidentitet, installasjon og nødvendig dokumentasjon.
OQ
Fungerer utstyret som tiltenkt innenfor spesifisert rekkevidde?
Funksjonstesting og driftsgrenser.
PQ
Fungerer utstyret effektivt og reproduserbart i den tiltenkte prosessen?
Faktiske eller passende simulerte driftsforhold.
IQ
Installasjonskvalifisering
Dokumenterer at installert utstyr og relevante komponenter samsvarer med godkjente installasjonskrav.
OQ
Operasjonell kvalifikasjon
Dokumenterer at utstyret fungerer etter hensikten i hele det forventede driftsområdet.
PQ
Ytelseskvalifisering
Dokumenterer at utstyret og tilhørende systemer fungerer effektivt og reproduserbart under tiltenkte prosessforhold.
Disse definisjonene er i samsvar med FDA/ICH Q7A og kvalifikasjonsrammeverket i EU GMP Annex 15.
Imidlertid bør IQ/OQ/PQ ikke behandles som en obligatorisk pakke for hvert sentrifugekjøp. Nødvendig omfang avhenger av tiltenkt bruk, risikovurdering, laboratoriets kvalitetssystem og gjeldende forskriftskrav.
Et forskningslaboratorium kan kreve dokumentert installasjon og funksjonskontroll uten å kreve en formell PQ-protokoll. Et GMP-regulert produksjonsmiljø kan kreve et mer omfattende, risikobasert kvalifiseringsprogram.
Kvalifikasjonsgrense
FAT og SAT gir utstyr og stedsbevis. IQ/OQ/PQ adresser kvalifikasjonskrav. En aktivitet kan bidra med bevis til en annen, men ansvaret og akseptkriteriene må forbli definert.
Aksepttesting må identifisere den faktiske rotorkonfigurasjonen
En viktig detalj i sentrifugeinnkjøp er forskjellen mellom den maksimale kapasiteten til en sentrifugeplattform og driftsgrensene til en individuell rotor.
En testrapport som kun registrerer hovedsentrifugemodellen kan være utilstrekkelig når bestillingen inkluderer flere rotorenheter. Rotorens identitet og dens nominelle driftsforhold bør kobles til den relevante testposten.
GlanLab-produkteksempel
YT18R Høyhastighets kjølt sentrifuge
YT18R har en publisert maksimal plattformhastighet på 21 000 rpm og maksimal RCF på 30 910 ×g. Rotorutvalget inkluderer konfigurasjoner med vesentlig forskjellige nominelle hastigheter og kapasiteter.
Dette betyr at et maksimum på plattformnivå ikke kan brukes som aksepthastighet for hver levert rotor. Testprotokollen må identifisere den faktiske rotoren og gjeldende driftsgrenser.
Et testresultat er kun nyttig når kravet som testes, testmetoden og akseptgrensen er klare. En rapport som ganske enkelt sier PASS uten å identifisere disse elementene gir kjøperen begrenset informasjon om hva som faktisk ble verifisert.
01
Kravreferanse
Identifiser det relevante bestillingskravet, godkjent spesifikasjon eller brukerkrav. Hver test bør være knyttet til et spesifikt krav.
02
Utstyrsidentitet
Registrer modell, serienummer der det er aktuelt, rotoridentifikasjon og relevant tilbehør. Dette fastslår nøyaktig hvilken levert konfigurasjon som ble testet.
03
Testmetode
Definer prosedyre, testforhold, instrumenter og ansvarlig personell. Der metoden avhenger av last, fartøy eller rotorkonfigurasjon, skal disse registreres.
04
Akseptkriterier
Spesifiser tillatt driftsområde eller nødvendig resultat før testing starter. Akseptgrensen bør komme fra et avtalt teknisk eller kvalitetskrav.
05
Faktiske testresultater
Ta vare på målte verdier og observasjoner, ikke bare bestått/ikke bestått. Rapporten skal vise hvordan det registrerte resultatet er sammenlignet med det forhåndsdefinerte kriteriet.
06
Referanseutstyr
Der målinger er involvert, identifiser referanseinstrumentet og relevant kalibreringsstatus. Inkluder måleusikkerhet eller sporbarhetsinformasjon der det kreves av testmetoden.
07
Avvik og godkjenning
Registrer mislykkede tester, undersøkelser, korrigerende handlinger, retestresultater og den endelige godkjenningsbeslutningen.
Dokumentasjonsstandard
Akseptregistreringen skal tillate en annen kvalifisert anmelder å identifisere hva som ble testet, hvordan det ble testet, hvilken utstyrskonfigurasjon som var involvert og hvorfor resultatet ble akseptert.
Et kalibreringssertifikat erstatter ikke akseptoppføringen
Kalibrering kan gi støttebevis for spesifiserte måleparametere, men det fastslår ikke at hele sentrifugeleveransen oppfyller alle kontraktsmessige krav.
Et kalibreringsresultat for en måleparameter bekrefter ikke i seg selv riktig rotorkonfigurasjon, installasjonsforhold, levert tilbehør eller gjennomføring av de avtalte aksepttestene.
Metrologisk sporbarhet gjelder også for måleresultater, støttet av en dokumentert kjede av kalibreringer og tilhørende måleusikkerhet. Å ha et kalibreringssertifikat alene etablerer ikke automatisk sporbarheten for hver påfølgende måling.
Hva skjer når en sentrifuge mislykkes i en aksepttest?
En mislykket test bør ikke fjernes fra journalen bare fordi utstyret består etter justering eller reparasjon. Det opprinnelige resultatet er en del av utstyrets aksepthistorikk.
Prosjektet bør definere hvordan avvikende resultater registreres, undersøkes, korrigeres og revurderes før endelig akseptbeslutning.
Trinn 01 Registrer avviket
Ta vare på det opprinnelige testresultatet og identifiser kravet som ikke ble oppfylt.
Trinn 02 Undersøk årsaken
Finn ut om problemet er relatert til utstyr, konfigurasjon, installasjon eller testforhold.
Trinn 03 Korriger og test på nytt
Dokumenter den korrigerende handlingen og gjenta den relevante testen med den godkjente metoden.
Trinn 04 Gjennomgå og godkjenne
Vurder bevisene og få godkjenning fra de utpekte ansvarlige partene.
Akseptkriterier bør ikke endres retrospektivt bare for å få et mislykket resultat til å virke akseptabelt. Enhver foreslått endring trenger dokumentert begrunnelse og godkjenning i henhold til gjeldende prosjekt- eller kvalitetsprosedyrer.
EU GMP Annex 15 krever også at resultater som ikke forhåndsdefinerte akseptkriterier skal dokumenteres som avvik og undersøkes. Den beskriver kontrollert autorisasjon for progresjon til et påfølgende kvalifiseringstrinn hvor utestående avvik er vurdert og dokumentert.
Dette betyr ikke at en kritisk sikkerhets- eller ytelsessvikt automatisk kan aksepteres betinget. Vedtaket skal følge gjeldende kvalitetskrav og kontrakt.
Endelig aksept, betaling og garanti burde ha definert utløsere
En av de viktigste kommersielle detaljene er forskjellen mellom autorisasjon til å sende, vellykket installasjon på stedet og endelig aksept.
Disse hendelsene kan forekomme på forskjellige datoer og bør ikke behandles som utskiftbare milepæler.
Forsendelsesgodkjenning
Definerer hvilke FAT-resultater og utestående krav som må fullføres før utstyret kan frigis for forsendelse.
Leveringsbekreftelse
Bekrefter at utstyret har nådd destinasjonen og at de leverte varene kan identifiseres mot bestillingen.
Installasjonen er fullført
Registrerer at de avtalte installasjonsaktivitetene er fullført og gjeldende stedskontroller kan fortsette.
Endelig aksept
Definerer testresultatene, dokumentasjonen og utestående avviksstatus som kreves for formell overlevering.
Garantistart
Spesifiserer den kontraktsmessige datoen garantiperioden starter fra. Det bør ikke antas å være det samme som leverings- eller leveringsdatoen.
Betalingsmilepæl
Identifiserer om betaling er knyttet til forsendelse, levering, installasjon eller fullføring av endelig aksept. De avtalte kontraktsvilkårene bør gjelde.
For internasjonale utstyrsanskaffelser er disse definisjonene spesielt viktige når installasjon, testing eller opplæring involverer mer enn én part.
Kjøpsavtalen bør identifisere hvilke ansvarsområder som tilhører utstyrsleverandøren, hvilke som tilhører den lokale installasjons- eller tjenesteleverandøren, og hvilke som forblir hos laboratoriets eget kvalitets- og tekniske personell.
Definer akseptkravene før du bestiller en GlanLab-sentrifuge
Akseptplanen bør begynne med den nøyaktige utstyrskonfigurasjonen og laboratoriets tiltenkte bruk.
GlanLab publiserer modellspesifikasjoner, rotorkonfigurasjoner og relevant teknisk informasjon for sentrifugeserien. Disse registreringene gir et utgangspunkt for å definere hvilke produktkrav som må kontrolleres under anskaffelse og levering.
GlanLabs støtteinformasjon identifiserer også teknisk støtte for sentrifugebruk og problemanalyse, ettersalgsstøtte, OEM/ODM-tjenester og ordreregistreringer.
Tilgjengeligheten av formell FAT, SAT, installasjon på stedet, IQ/OQ/PQ-dokumentasjon eller uavhengig kalibrering må bekreftes mot den faktiske modellen, prosjektkravene og avtalt ordreomfang. Disse tjenestene bør ikke antas å være automatisk inkludert i hvert kjøp.
Forbered de tekniske kravene før du ber om et tilbud.
Oppgi sentrifugeapplikasjonen, nøyaktig modell eller nødvendig ytelse, rotorpakke, fartøykonfigurasjon, spenning og frekvens, destinasjonsland og eventuell nødvendig dokumentasjon for aksept eller kvalifikasjoner. Dette gir GlanLab et definert grunnlag for å gjennomgå utstyrskonfigurasjonen og bekrefte gjeldende forsynings- og støtteomfang.
Nei. En formell FAT er ikke automatisk nødvendig for hvert sentrifugekjøp. Omfanget bør reflektere utstyrets kompleksitet, prosjektrisiko, kontraktskrav og laboratoriets kvalitetssystem.
2. Er en vellykket FAT tilstrekkelig for endelig utstyrsgodkjenning?
Ikke nødvendigvis. FAT tar for seg det avtalte testomfanget før levering. Stedsavhengige installasjons- og driftskrav kan fortsatt trenge verifisering før endelig aksept.
3. Er SAT det samme som IQ eller OQ?
Nei. SAT er en aktivitet som aksepterer nettstedet, mens IQ og OQ er utstyrskvalifiseringsaktiviteter. Noen bevis kan deles der det er berettiget, men deres omfang og godkjenningskrav er ikke automatisk identiske.
4. Beviser et sentrifugekalibreringssertifikat at hele maskinen har bestått aksept?
Nei. Kalibreringsbevis adresserer spesifiserte måleparametere. Endelig aksept tar også hensyn til levert konfigurasjon, installasjon, avtalte funksjoner, dokumentasjon og andre kontraktsmessige krav.
5. Hva skal skje hvis en sentrifuge ikke består en akseptansetest?
Det mislykkede resultatet bør registreres, undersøkes og adresseres gjennom dokumenterte korrigerende tiltak. Relevante tester bør deretter gjentas under den godkjente prosedyren, med den endelige avgjørelsen godkjent av de ansvarlige partene.
6. Bør FAT og SAT teste hver rotor som leveres med en sentrifuge?
Nødvendig omfang avhenger av kjøpsavtalen og tiltenkt bruk. Protokollen skal identifisere hver rotor og dens gjeldende driftsgrenser, og deretter definere hvilke konfigurasjoner og funksjoner som krever testing. En plattforms maksimale hastighet bør aldri behandles som karakteren for hver rotor.
Teknisk referansegrunnlag
EU-kommisjonen – EudraLex bind 4, vedlegg 15: Kvalifisering og validering, spesielt avsnittene som tar for seg risikobasert kvalifisering, FAT/SAT, IQ, OQ, PQ og avvikshåndtering.
US FDA / ICH — Q7A Good Manufacturing Practice Guide for Active Pharmaceutical Ingredients: utstyrskvalifiseringsterminologi og definisjoner.
National Institute of Standards and Technology (NIST) — Metrologisk sporbarhet: Ofte stilte spørsmål og NIST-policy.
Del applikasjonen din, nødvendig sentrifugemodell eller ytelse, rotorkonfigurasjon, elektriske krav og destinasjonsmarked. Hvis prosjektet ditt krever FAT, SAT, installasjonsverifisering eller kvalifikasjonsdokumentasjon, inkluder disse kravene i forespørselen din slik at gjeldende tekniske og serviceomfang kan gjennomgås før du bestiller.
GlanLab kan hjelpe deg med å gjennomgå sentrifugekonfigurasjonen, publiserte tekniske spesifikasjoner og tilgjengelige støtteordninger for prosjektet ditt.
GlanLab, med over 20 års erfaring, produserer et komplett utvalg av sentrifugemaskiner, inkludert benktopp, høyhastighets, gulvstående og spesialiserte modeller i Kina. Vi tilbyr distribusjon, engros, OEM-tjenester og enkeltenhetsbestillinger på
konkurransedyktige priser . Med komplette kvalitetssertifiseringer og robust ettersalgsstøtte er GlanLab din pålitelige partner for
sentrifuge forsyninger.