Una centrifuga che supera un test di fabbrica non significa automaticamente che è pronta per l'accettazione finale.
Una centrifuga da laboratorio può arrivare, accendersi e completare un ciclo dimostrativo senza verificare che tutti i requisiti contrattuali siano stati soddisfatti. L'apparecchiatura potrebbe ancora necessitare di controlli di configurazione, verifica del sito, risultati delle prestazioni documentati o risoluzione di deviazioni in sospeso.
Per gli acquirenti di laboratori, il rischio commerciale non è semplicemente ricevere una macchina che non funziona. Accetta le apparecchiature prima che la configurazione consegnata, le prestazioni concordate e i requisiti di consegna siano stati adeguatamente verificati.
Il Factory Acceptance Testing (FAT), il Site Acceptance Testing (SAT), la qualificazione delle apparecchiature e l'accettazione finale affrontano le diverse fasi di questo processo. Il loro ambito e le loro responsabilità dovrebbero essere stabiliti prima che l'ordine di acquisto venga finalizzato.
L'accettazione è un processo definito, non un singolo test
Un progetto di approvvigionamento ben definito collega i requisiti originali alla consegna finale dell'attrezzatura. Ogni fase dovrebbe avere uno scopo chiaro, una parte responsabile e un risultato documentato.
01Requisiti Definire la configurazione ordinata e i criteri di accettazione.
02FAT Verificare i requisiti concordati presso la struttura del fornitore, se applicabile.
03Consegna Confermare l'attrezzatura consegnata e la sua identità registrata.
04Installazione Confermare le condizioni di installazione e l'ambito IQ applicabile.
05SAT/OQ Eseguire le verifiche operative e sul sito concordate.
06Consegna Esaminare i risultati, chiudere le deviazioni e autorizzare l'accettazione.
Sequenza illustrativa di approvvigionamento. L'ordine e l'entità effettivi delle attività di qualificazione dipendono dall'attrezzatura, dai requisiti del progetto e dal sistema di qualità applicabile. La PQ può seguire come attività separata ove richiesto.
FAT: cosa occorre verificare prima della spedizione della centrifuga?
Il test di accettazione in fabbrica viene eseguito presso la struttura del fornitore prima della consegna quando richiesto dal progetto o dal contratto di acquisto. Il suo scopo è valutare l'attrezzatura rispetto ai requisiti tecnici concordati mentre l'attrezzatura è ancora sotto il controllo del fornitore.
Per una centrifuga, il protocollo FAT dovrebbe essere costruito attorno all’ordine reale piuttosto che a una dimostrazione generica di una macchina simile.
GRASSO Prima della spedizione
Configurazione e identità
Modello esatto e versione applicabile.
Numero di serie dell'apparecchiatura, ove assegnato.
Modelli e quantità del rotore ordinati.
Benne, adattatori e accessori richiesti.
Voltaggio e configurazione elettrica.
Documentazione concordata e opzioni del prodotto.
FATProva delle prestazioni
Funzioni e test specificati
Funzioni di controllo e operative concordate.
Controlli di velocità o prestazioni specificati.
Controlli della refrigerazione, ove applicabile.
Verifica della funzione di sicurezza richiesta.
Condizioni di prova e limiti di accettabilità.
Risultati registrati e deviazioni eccezionali.
Non tutti gli acquisti di centrifughe richiedono un FAT formale. La necessità dipende dalla complessità dell'apparecchiatura, dal rischio del progetto, dai requisiti di qualità del laboratorio e dall'accordo commerciale.
L'allegato 15 EudraLex della Commissione europea, ad esempio, descrive la valutazione del fornitore prima della consegna come applicabile alle apparecchiature, in particolare quando è coinvolta una tecnologia nuova o complessa. Riconosce inoltre che potrebbe non essere necessario ripetere alcuni test documentati in loco quando il trasporto e l'installazione non possono influenzare la funzionalità testata.
Distinzione importante
Un FAT di successo conferma solo i requisiti e l'ambito del test che sono stati effettivamente valutati. Non stabilisce automaticamente che l'apparecchiatura sia installata o accettata correttamente per l'ambiente di laboratorio previsto.
SAT: Cosa cambia quando l'attrezzatura arriva in laboratorio?
Il test di accettazione in sito ha luogo dopo che l'apparecchiatura ha raggiunto la posizione prevista e il relativo lavoro di installazione è stato completato.
A differenza del FAT, il SAT affronta condizioni che non possono essere pienamente stabilite presso lo stabilimento del fornitore. L'obiettivo è confermare che l'attrezzatura consegnata possa funzionare nelle condizioni concordate del sito.
Area di verifica del sito
Cosa dovrebbe essere stabilito
Perché è importante
Identità dell'attrezzatura
Modello consegnato, numero di serie e configurazione ordinata.
Collega la macchina installata al record di acquisto.
Condizioni di installazione
Ubicazione, distanze e requisiti di installazione rispetto al manuale applicabile.
Conferma che l'installazione è adatta all'apparecchiatura.
Alimentazione elettrica
Alimentazione effettiva del sito rispetto alla tensione e alla frequenza specificate dal modello.
Evita che una configurazione elettrica errata venga trascurata.
Funzioni operative
Comandi e funzioni concordati dopo l'installazione.
Stabilisce che l'apparecchiatura installata funziona come previsto.
Refrigerazione
Controlli specifici del controllo della temperatura alle condizioni concordate.
Risponde ai requisiti dei flussi di lavoro refrigerati.
Documentazione
Registri di installazione, rapporti di test e azioni in sospeso.
Sostiene la decisione formale di passaggio di consegne.
Il protocollo SAT non dovrebbe semplicemente ripetere ogni test FAT senza considerare se la ripetizione sia necessaria. I test dovrebbero essere selezionati in base agli effetti del trasporto, dell'installazione e delle condizioni del sito, insieme ai requisiti del contratto di acquisto.
Ad esempio, un controllo dell'alimentazione elettrica del sito risolve una condizione che non può essere confermata esclusivamente attraverso una dimostrazione in fabbrica. Al contrario, un test di fabbrica che si dimostra non essere influenzato dal trasporto o dall'installazione potrebbe non richiedere una ripetizione completa.
FAT, SAT e IQ/OQ/PQ non sono intercambiabili
Questa distinzione è particolarmente importante per i laboratori che operano con sistemi di qualità formali. Il report FAT di un fornitore non soddisfa automaticamente i requisiti di qualificazione delle apparecchiature del laboratorio.
Attività
Domanda primaria
Focus tipico
GRASSO
L'attrezzatura soddisfa i requisiti concordati prima della consegna?
Test presso il sito del fornitore e risultati documentati.
SAB
L'attrezzatura soddisfa i requisiti concordati nel sito previsto?
Controlli dipendenti dall'installazione e specifici del sito.
QI
L'apparecchiatura è stata installata correttamente?
Identità dell'apparecchiatura, installazione e documentazione richiesta.
OQ
L'apparecchiatura funziona come previsto entro l'intervallo specificato?
Test funzionali e limiti operativi.
PQ
L'apparecchiatura funziona in modo efficace e riproducibile nel processo previsto?
Condizioni operative reali o opportunamente simulate.
QI
Qualificazione dell'installazione
Documenta che l'apparecchiatura installata e i relativi componenti sono conformi ai requisiti di installazione approvati.
OQ
Qualificazione operativa
Documenta che l'apparecchiatura funziona come previsto nell'intero intervallo operativo previsto.
PQ
Qualificazione delle prestazioni
Documenta che l'apparecchiatura e i sistemi associati funzionano in modo efficace e riproducibile nelle condizioni di processo previste.
Queste definizioni sono coerenti con FDA/ICH Q7A e con il quadro di qualificazione nell'allegato 15 delle GMP dell'UE.
Tuttavia, IQ/OQ/PQ non devono essere trattati come un pacchetto obbligatorio per ogni acquisto di centrifuga. La portata richiesta dipende dall'uso previsto, dalla valutazione del rischio, dal sistema di qualità del laboratorio e dai requisiti normativi applicabili.
Un laboratorio di ricerca può richiedere un'installazione documentata e controlli funzionali senza richiedere un protocollo PQ formale. Un ambiente produttivo regolamentato dalle GMP può richiedere un programma di qualificazione più ampio e basato sul rischio.
Limite di qualificazione
FAT e SAT forniscono prove sull'attrezzatura e sul sito. IQ/OQ/PQ riguardano i requisiti di qualificazione. Un'attività può fornire prova ad un'altra, ma le responsabilità e i criteri di accettazione devono rimanere definiti.
Il test di accettazione deve identificare la configurazione effettiva del rotore
Un dettaglio importante nell'approvvigionamento di centrifughe è la differenza tra la capacità massima di una piattaforma centrifuga e i limiti operativi di un singolo rotore.
Un rapporto di prova che registri solo il modello di centrifuga principale potrebbe non essere sufficiente quando l'ordine include più gruppi rotore. L'identità del rotore e le sue condizioni operative nominali devono essere collegate al relativo registro dei test.
Esempio di prodotto GlanLab
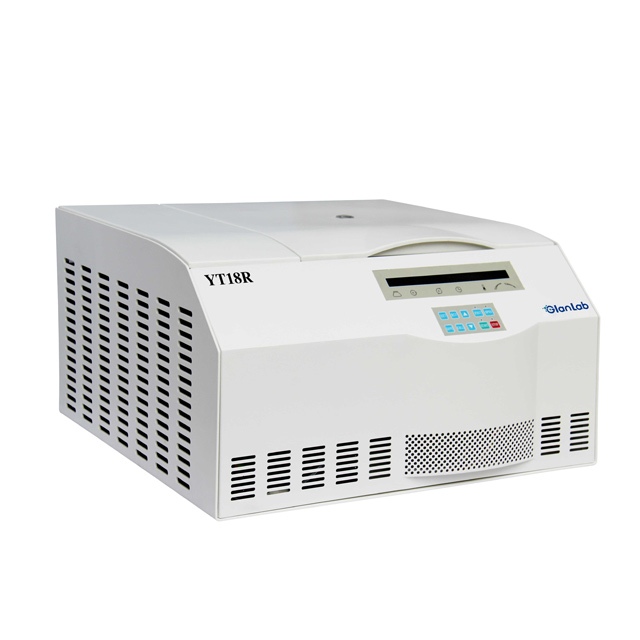
Centrifuga refrigerata ad alta velocità YT18R
L'YT18R ha una velocità massima della piattaforma pubblicata di 21.000 giri al minuto e un RCF massimo di 30.910 × g. La sua gamma di rotori comprende configurazioni con velocità nominali e capacità sostanzialmente diverse.
Ciò significa che non è possibile utilizzare un singolo massimo a livello di piattaforma come velocità di accettazione per ogni rotore fornito. Il protocollo di prova deve identificare il rotore effettivo e i limiti operativi applicabili.
Specifiche del rotore YT18/YT18R pubblicate dal produttore. Questi valori descrivono i limiti dei singoli rotori, non i risultati dei test di accettazione in fabbrica o in sito.
Per un ordine multi-rotore, i documenti di acquisto e accettazione dovrebbero identificare ciascun rotore fornito, gli accessori associati e l'ambito di prova applicabile.
Cosa deve essere scritto nel protocollo del test di accettazione?
Un risultato del test è utile solo quando il requisito da testare, il metodo di prova e il limite di accettabilità sono chiari. Un report che si limita a dichiarare PASS senza identificare questi elementi fornisce all'acquirente informazioni limitate su ciò che è stato effettivamente verificato.
01
Riferimento al requisito
Identificare il requisito rilevante dell'ordine di acquisto, la specifica approvata o il requisito dell'utente. Ogni test dovrebbe essere collegato a un requisito specifico.
02
Identità dell'attrezzatura
Registrare il modello, il numero di serie ove applicabile, l'identificazione del rotore e i relativi accessori. Ciò stabilisce esattamente quale configurazione consegnata è stata testata.
03
Metodo di prova
Definire la procedura, le condizioni di prova, gli strumenti e il personale responsabile. Laddove il metodo dipenda dal carico, dalla configurazione del recipiente o del rotore, questi devono essere registrati.
04
Criteri di accettazione
Specificare l'intervallo operativo consentito o il risultato richiesto prima dell'inizio del test. Il limite di accettazione dovrebbe derivare da un requisito tecnico o di qualità concordato.
05
Risultati effettivi dei test
Conserva i valori misurati e le osservazioni, non solo una dichiarazione pass/fail. Il rapporto dovrebbe mostrare come il risultato registrato si confronta con il criterio predefinito.
06
Attrezzatura di riferimento
Laddove siano coinvolte misurazioni, identificare lo strumento di riferimento e il relativo stato di calibrazione. Includere informazioni sull'incertezza di misura o sulla tracciabilità ove richiesto dal metodo di prova.
07
Deviazioni e approvazione
Registra i test falliti, le indagini, le azioni correttive, i risultati dei nuovi test e la decisione di approvazione finale.
Norma di documentazione
Il registro di accettazione dovrebbe consentire a un altro revisore qualificato di identificare cosa è stato testato, come è stato testato, quale configurazione dell'apparecchiatura è stata coinvolta e perché il risultato è stato accettato.
Un certificato di calibrazione non sostituisce il record di accettazione
La calibrazione può fornire prove a sostegno di parametri di misurazione specifici, ma non stabilisce che l'intera consegna della centrifuga soddisfi tutti i requisiti contrattuali.
Il risultato della calibrazione di un parametro di misurazione non conferma di per sé la corretta configurazione del rotore, le condizioni di installazione, gli accessori forniti o il completamento dei test di collaudo concordati.
La riferibilità metrologica si applica anche ai risultati di misura, supportati da una catena documentata di tarature e dall'incertezza di misura associata. Il solo possesso di un certificato di calibrazione non stabilisce automaticamente la tracciabilità di ogni misurazione successiva.
Cosa succede quando una centrifuga non supera il test di accettazione?
Un test fallito non dovrebbe essere cancellato dal registro semplicemente perché l'apparecchiatura supera la regolazione o la riparazione. Il risultato originale fa parte della cronologia di accettazione dell'apparecchiatura.
Il progetto dovrebbe definire il modo in cui i risultati non conformi vengono registrati, indagati, corretti e rivalutati prima della decisione finale di accettazione.
Passaggio 01 Registrare la deviazione
Conservare il risultato del test originale e identificare il requisito che non è stato soddisfatto.
Passaggio 02 Investigare la causa
Determinare se il problema riguarda l'apparecchiatura, la configurazione, l'installazione o le condizioni di test.
Passaggio 03 Correggere e ripetere il test
Documentare l'azione correttiva e ripetere il test pertinente con il metodo approvato.
Passaggio 04 Rivedi e autorizza
Valutare le prove e ottenere l'approvazione delle parti responsabili designate.
I criteri di accettazione non dovrebbero essere modificati retrospettivamente semplicemente per far apparire accettabile un risultato negativo. Qualsiasi modifica proposta necessita di giustificazione e approvazione documentate nell'ambito del progetto applicabile o delle procedure di qualità.
L'Allegato 15 delle GMP dell'UE richiede inoltre che i risultati che non soddisfano i criteri di accettazione predefiniti siano documentati come deviazioni e indagati. Descrive l'autorizzazione controllata per il passaggio a una fase di qualificazione successiva in cui le deviazioni in sospeso sono state valutate e documentate.
Ciò non significa che un guasto critico alla sicurezza o alle prestazioni possa essere automaticamente accettato con riserva. La decisione deve seguire i requisiti di qualità applicabili e il contratto.
L'accettazione finale, il pagamento e la garanzia dovrebbero avere trigger definiti
Uno dei dettagli commerciali più importanti è la differenza tra l'autorizzazione alla spedizione, l'avvenuta installazione in loco e l'accettazione finale.
Questi eventi possono verificarsi in date diverse e non devono essere trattati come traguardi intercambiabili.
Autorizzazione alla spedizione
Definisce quali risultati FAT e requisiti in sospeso devono essere completati prima che l'apparecchiatura possa essere rilasciata per la spedizione.
Conferma di consegna
Conferma che l'attrezzatura ha raggiunto la destinazione e che gli articoli consegnati possono essere identificati rispetto all'ordine.
Completamento dell'installazione
Registra che le attività di installazione concordate sono state completate e che i controlli del sito applicabili possono procedere.
Accettazione finale
Definisce i risultati dei test, la documentazione e lo stato di deviazione in sospeso richiesti per la consegna formale.
Inizio garanzia
Specifica la data contrattuale dalla quale inizia il periodo di garanzia. Non si deve presumere che coincida con la data di spedizione o di consegna.
Traguardo del pagamento
Identifica se il pagamento è collegato alla spedizione, consegna, installazione o completamento dell'accettazione finale. Dovrebbero governare i termini contrattuali concordati.
Per gli appalti internazionali di apparecchiature, queste definizioni sono particolarmente importanti quando l'installazione, il collaudo o la formazione coinvolgono più di una parte.
Il contratto di acquisto dovrebbe identificare quali responsabilità appartengono al fornitore dell'attrezzatura, quali appartengono all'installazione locale o al fornitore di servizi e quali rimangono al personale tecnico e di qualità del laboratorio.
Definire i requisiti di accettazione prima di ordinare una centrifuga GlanLab
Il piano di accettazione dovrebbe iniziare con l'esatta configurazione dell'apparecchiatura e l'applicazione prevista per il laboratorio.
GlanLab pubblica le specifiche dei modelli, le configurazioni dei rotori e le informazioni tecniche rilevanti per la sua gamma di centrifughe. Questi record forniscono un punto di partenza per definire quali requisiti del prodotto devono essere controllati durante l'approvvigionamento e la consegna.
Le informazioni di supporto di GlanLab identificano anche il supporto tecnico per l'uso della centrifuga e l'analisi dei problemi, il supporto post-vendita, i servizi OEM/ODM e i record degli ordini.
La disponibilità di FAT, SAT, installazione in loco, documentazione IQ/OQ/PQ formale o calibrazione indipendente deve essere confermata rispetto al modello reale, ai requisiti del progetto e all'ambito dell'ordine concordato. Questi servizi non devono essere considerati automaticamente inclusi in ogni acquisto.
Preparare i requisiti tecnici prima di richiedere un preventivo.
Fornire l'applicazione della centrifuga, il modello esatto o le prestazioni richieste, il pacchetto rotore, la configurazione del recipiente, la tensione e la frequenza, il paese di destinazione e tutta la documentazione richiesta di accettazione o qualifica. Ciò fornisce a GlanLab una base definita per rivedere la configurazione dell'apparecchiatura e confermare l'ambito di fornitura e supporto applicabile.
1. Ogni centrifuga da laboratorio richiede un FAT?
No. Non è automaticamente richiesto un FAT formale per ogni acquisto di centrifuga. Il suo ambito dovrebbe riflettere la complessità delle apparecchiature, il rischio del progetto, i requisiti contrattuali e il sistema di qualità del laboratorio.
2. Un FAT di successo è sufficiente per l'accettazione dell'attrezzatura finale?
Non necessariamente. Il FAT riguarda l'ambito del test pre-consegna concordato. I requisiti operativi e di installazione dipendenti dal sito potrebbero ancora richiedere una verifica prima dell'accettazione finale.
3. SAT è uguale a IQ o OQ?
No. SAT è un'attività di accettazione del sito, mentre IQ e OQ sono attività di qualificazione delle apparecchiature. Alcune prove possono essere condivise ove giustificato, ma il loro campo di applicazione e i requisiti di approvazione non sono automaticamente identici.
4. Il certificato di calibrazione della centrifuga dimostra che l'intera macchina ha superato l'accettazione?
No. Le prove di calibrazione riguardano parametri di misurazione specificati. L'accettazione finale considera anche la configurazione consegnata, l'installazione, le funzioni concordate, la documentazione e altri requisiti contrattuali.
5. Cosa dovrebbe succedere se una centrifuga non supera il test di accettazione?
Il risultato negativo deve essere registrato, indagato e affrontato attraverso azioni correttive documentate. I test rilevanti dovrebbero poi essere ripetuti secondo la procedura approvata, con la decisione finale autorizzata dalle parti responsabili.
6. FAT e SAT dovrebbero testare ogni rotore fornito con una centrifuga?
La portata richiesta dipende dal contratto di acquisto e dalla destinazione d'uso. Il protocollo dovrebbe identificare ciascun rotore e i suoi limiti operativi applicabili, quindi definire quali configurazioni e funzioni richiedono il test. La velocità massima di una piattaforma non dovrebbe mai essere considerata come la potenza di ciascun rotore.
Base tecnica di riferimento
Commissione europea - EudraLex Volume 4, Allegato 15: Qualificazione e convalida, in particolare le sezioni riguardanti la qualificazione basata sul rischio, FAT/SAT, IQ, OQ, PQ e gestione delle deviazioni.
FDA/ICH statunitense - Guida alle buone pratiche di produzione Q7A per ingredienti farmaceutici attivi: terminologia e definizioni per la qualificazione delle apparecchiature.
National Institute of Standards and Technology (NIST) - Tracciabilità metrologica: domande frequenti e politica NIST.
GlanLab: specifiche tecniche YT18R pubblicate, configurazioni del rotore abbinate e informazioni sul supporto ufficiale.
Stai pianificando l'acquisto di una centrifuga da laboratorio?
Condividi la tua applicazione, il modello o le prestazioni della centrifuga richiesti, la configurazione del rotore, i requisiti elettrici e il mercato di destinazione. Se il tuo progetto richiede FAT, SAT, verifica dell'installazione o documentazione di qualificazione, includi tali requisiti nella tua richiesta in modo che l'ambito tecnico e del servizio applicabile possa essere esaminato prima di ordinare.
GlanLab può aiutarti a rivedere la configurazione della centrifuga, le specifiche tecniche pubblicate e le modalità di supporto disponibili per il tuo progetto.
GlanLab, con oltre 20 anni di esperienza, produce in Cina una gamma completa di macchine centrifughe, inclusi modelli da banco, ad alta velocità, da pavimento e specializzati. Offriamo distribuzione, vendita all'ingrosso, servizi OEM e ordini di singole unità presso
prezzi competitivi . Con certificazioni di qualità complete e un solido supporto post-vendita, GlanLab è il tuo partner di fiducia per
forniture per centrifughe.