Fornecedor líder de fabricante de máquinas centrífugas na China
Você está aqui: Lar »
Blogue »
Teste de aceitação da centrífuga: FAT, SAT e entrega final
Teste de aceitação de centrífuga: FAT, SAT e entrega final
Visualizações: 0 Autor: Editor do site Horário de publicação: 30/10/2026 Origem: Site
Aquisição · Aceitação · Qualificação
Uma centrífuga que passa em um teste de fábrica não significa automaticamente que esteja pronta para aceitação final.
Uma centrífuga de laboratório pode chegar, ligar e concluir uma demonstração sem estabelecer que todos os requisitos contratuais foram atendidos. O equipamento ainda pode precisar de verificações de configuração, verificação do local, resultados de desempenho documentados ou resolução de desvios pendentes.
Para os compradores de laboratórios, o risco comercial não é simplesmente receber uma máquina que não funciona. Está aceitando o equipamento antes que a configuração entregue, o desempenho acordado e os requisitos de entrega tenham sido adequadamente verificados.
O Teste de Aceitação de Fábrica (FAT), o Teste de Aceitação no Local (SAT), a qualificação do equipamento e a aceitação final abordam diferentes etapas deste processo. Seu escopo e responsabilidades devem ser estabelecidos antes da finalização do pedido de compra.
A aceitação é um processo definido, não um único teste
Um projeto de aquisição bem definido conecta os requisitos originais à entrega final do equipamento. Cada etapa deve ter um propósito claro, uma parte responsável e um resultado documentado.
01Requisitos Defina a configuração solicitada e os critérios de aceitação.
02FAT Verifique os requisitos acordados nas instalações do fornecedor, se aplicável.
03Entrega Confirme o equipamento entregue e sua identidade registrada.
04Instalação Confirme as condições de instalação e o escopo IQ aplicável.
05SAT / OQ Realizar as verificações locais e operacionais acordadas.
06Transferência Revise os resultados, feche os desvios e autorize a aceitação.
Sequência de aquisição ilustrativa. A ordem real e a extensão das atividades de qualificação dependem do equipamento, dos requisitos do projeto e do sistema de qualidade aplicável. O PQ pode seguir como uma atividade separada quando necessário.
FAT: O que deve ser confirmado antes do envio da centrífuga?
O Teste de Aceitação de Fábrica é realizado nas instalações do fornecedor antes da entrega, quando exigido pelo projeto ou contrato de compra. Seu objetivo é avaliar o equipamento em relação aos requisitos técnicos acordados enquanto o equipamento ainda está sob controle do fornecedor.
Para uma centrífuga, o protocolo FAT deve ser construído em torno do pedido real, em vez de uma demonstração genérica de uma máquina semelhante.
GORDURA Antes do envio
Configuração e identidade
Modelo exato e versão aplicável.
Número de série do equipamento, quando atribuído.
Modelos e quantidades de rotores solicitados.
Baldes, adaptadores e acessórios necessários.
Tensão e configuração elétrica.
Documentação acordada e opções de produtos.
FATEvidência de desempenho
Funções e testes especificados
Funções de controle e operação acordadas.
Verificações de velocidade ou desempenho especificadas.
Verificações de refrigeração, quando aplicável.
Verificação da função de segurança necessária.
Condições de teste e limites de aceitação.
Resultados registrados e desvios pendentes.
Nem toda compra de centrífuga exige um FAT formal. A necessidade depende da complexidade do equipamento, do risco do projeto, dos requisitos de qualidade do laboratório e do acordo comercial.
O Anexo 15 da EudraLex da Comissão Europeia, por exemplo, descreve a avaliação do fornecedor antes da entrega como aplicável ao equipamento, especialmente quando está envolvida tecnologia nova ou complexa. Também reconhece que alguns testes documentados podem não precisar ser repetidos no local quando o transporte e a instalação não puderem afetar a funcionalidade testada.
Distinção importante
Um FAT bem-sucedido confirma apenas os requisitos e o escopo do teste que foram realmente avaliados. Não estabelece automaticamente que o equipamento está corretamente instalado ou aceito para o ambiente laboratorial pretendido.
SAT: O que muda quando o equipamento chega ao laboratório?
O Teste de Aceitação no Local ocorre depois que o equipamento chega ao local pretendido e o trabalho de instalação relevante é concluído.
Ao contrário do FAT, o SAT aborda condições que não podem ser totalmente estabelecidas na fábrica do fornecedor. O objetivo é confirmar que o equipamento entregue pode operar nas condições locais acordadas.
Área de verificação do local
O que deve ser estabelecido
Por que é importante
Identidade do equipamento
Modelo entregue, número de série e configuração solicitada.
Conecta a máquina instalada ao registro de compra.
Condições de instalação
Localização, folgas e requisitos de instalação de acordo com o manual aplicável.
Confirma que a instalação é adequada ao equipamento.
Fornecimento elétrico
Fornecimento real do local em relação à tensão e frequência especificadas do modelo.
Evita que uma configuração elétrica incorreta seja esquecida.
Funções operacionais
Controles e funções acordados após a instalação.
Estabelece que o equipamento instalado funciona conforme pretendido.
Refrigeração
Verificações especificadas de controle de temperatura nas condições acordadas.
Atende aos requisitos de fluxos de trabalho refrigerados.
Documentação
Registros de instalação, relatórios de testes e ações pendentes.
Apoia a decisão formal de transferência.
O protocolo SAT não deve simplesmente repetir todos os testes FAT sem considerar se a repetição é necessária. Os testes devem ser selecionados de acordo com os efeitos do transporte, instalação e condições do local, juntamente com os requisitos do contrato de compra.
Por exemplo, uma verificação da fonte de alimentação no local aborda uma condição que não pode ser confirmada apenas através de uma demonstração na fábrica. Por outro lado, um teste de fábrica que comprovadamente não seja afetado pelo transporte ou instalação pode não exigir repetição completa.
FAT, SAT e IQ/OQ/PQ não são intercambiáveis
Esta distinção é particularmente importante para laboratórios que operam sob sistemas formais de qualidade. O relatório FAT de um fornecedor não satisfaz automaticamente os requisitos de qualificação de equipamentos do próprio laboratório.
Atividade
Pergunta principal
Foco típico
GORDO
O equipamento atende aos requisitos acordados de pré-entrega?
Testes no local do fornecedor e resultados documentados.
SENTADO
O equipamento atende aos requisitos acordados no local pretendido?
Verificações dependentes da instalação e específicas do local.
QI
O equipamento foi instalado corretamente?
Identidade do equipamento, instalação e documentação necessária.
QO
O equipamento funciona conforme pretendido dentro da faixa especificada?
Testes funcionais e limites operacionais.
QP
O equipamento funciona de forma eficaz e reprodutível no processo pretendido?
Condições operacionais reais ou adequadamente simuladas.
QI
Qualificação de Instalação
Documenta que o equipamento instalado e os componentes relevantes estão em conformidade com os requisitos de instalação aprovados.
QO
Qualificação Operacional
Documenta que o equipamento funciona conforme pretendido em toda a sua faixa operacional prevista.
QP
Qualificação de Desempenho
Documenta que o equipamento e os sistemas associados funcionam de forma eficaz e reprodutível sob as condições de processo pretendidas.
Estas definições são consistentes com FDA/ICH Q7A e a estrutura de qualificação no Anexo 15 das BPF da UE.
No entanto, IQ/OQ/PQ não deve ser tratado como um pacote obrigatório para cada compra de centrífuga. A extensão necessária depende do uso pretendido, da avaliação de riscos, do sistema de qualidade do laboratório e dos requisitos regulamentares aplicáveis.
Um laboratório de pesquisa pode exigir instalação documentada e verificações funcionais sem exigir um protocolo PQ formal. Um ambiente de produção regulamentado pelas BPF pode exigir um programa de qualificação mais extenso e baseado em riscos.
Limite de qualificação
FAT e SAT fornecem equipamentos e evidências do local. IQ/OQ/PQ abordam requisitos de qualificação. Uma atividade pode contribuir com evidências para outra, mas as responsabilidades e os critérios de aceitação devem permanecer definidos.
O teste de aceitação deve identificar a configuração real do rotor
Um detalhe importante na aquisição de centrífugas é a diferença entre a capacidade máxima de uma plataforma centrífuga e os limites operacionais de um rotor individual.
Um relatório de teste que registre apenas o modelo principal da centrífuga pode ser insuficiente quando o pedido inclui vários conjuntos de rotor. A identidade do rotor e suas condições nominais de operação devem ser conectadas ao registro de teste relevante.
Exemplo de produto GlanLab
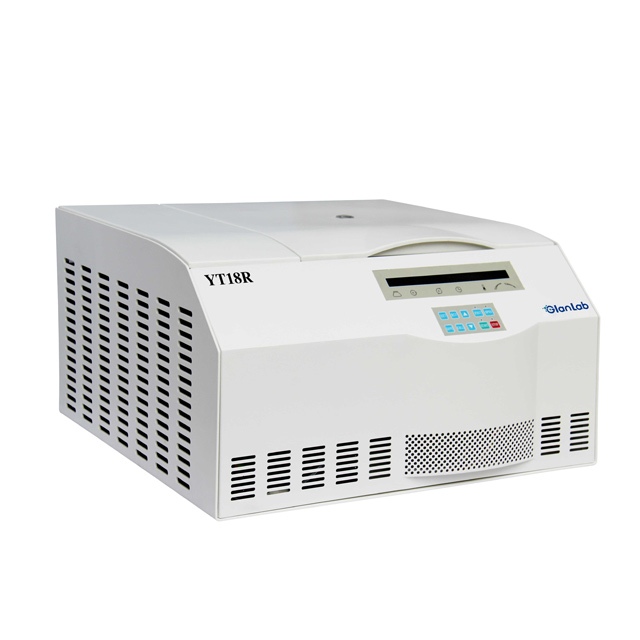
Centrífuga refrigerada de alta velocidade YT18R
O YT18R tem uma velocidade máxima publicada da plataforma de 21.000 rpm e RCF máximo de 30.910 ×g. Sua linha de rotores inclui configurações com velocidades e capacidades nominais substancialmente diferentes.
Isso significa que um único máximo no nível da plataforma não pode ser usado como velocidade de aceitação para cada rotor fornecido. O protocolo de teste deve identificar o rotor real e os limites operacionais aplicáveis.
Especificações do rotor YT18/YT18R publicadas pelo fabricante. Esses valores descrevem os limites individuais do rotor, e não os resultados dos testes de aceitação na fábrica ou no local.
Para um pedido de múltiplos rotores, os registros de compra e aceitação devem identificar cada rotor fornecido, os acessórios associados e o escopo de teste aplicável.
O que deve ser escrito no protocolo de teste de aceitação?
Um resultado de teste é útil somente quando o requisito que está sendo testado, o método de teste e o limite de aceitação são claros. Um relatório que simplesmente declara APROVADO sem identificar esses elementos fornece ao comprador informações limitadas sobre o que foi realmente verificado.
01
Referência de requisitos
Identifique o requisito relevante do pedido de compra, a especificação aprovada ou o requisito do usuário. Cada teste deve estar vinculado a um requisito específico.
02
Identidade do equipamento
Registre o modelo, número de série quando aplicável, identificação do rotor e acessórios relevantes. Isso estabelece exatamente qual configuração entregue foi testada.
03
Método de teste
Definir o procedimento, condições de teste, instrumentos e pessoal responsável. Quando o método depende da configuração da carga, do recipiente ou do rotor, estes devem ser registados.
04
Critérios de aceitação
Especifique a faixa operacional permitida ou o resultado necessário antes do início do teste. O limite de aceitação deve vir de um requisito técnico ou de qualidade acordado.
05
Resultados reais do teste
Preserve valores medidos e observações, não apenas uma declaração de aprovação/reprovação. O relatório deve mostrar como o resultado registado se compara com o critério predefinido.
06
Equipamento de referência
Quando estiverem envolvidas medições, identifique o instrumento de referência e o status de calibração relevante. Incluir incerteza de medição ou informações de rastreabilidade quando exigido pelo método de teste.
07
Desvios e aprovação
Registre testes com falha, investigações, ações corretivas, resultados de retestes e a decisão final de aprovação.
Padrão de documentação
O registro de aceitação deve permitir que outro revisor qualificado identifique o que foi testado, como foi testado, qual configuração de equipamento estava envolvida e por que o resultado foi aceito.
Um certificado de calibração não substitui o registro de aceitação
A calibração pode fornecer evidências de apoio para parâmetros de medição específicos, mas não estabelece que toda a entrega da centrífuga atenda a todos os requisitos contratuais.
Um resultado de calibração para um parâmetro de medição não confirma, por si só, a configuração correta do rotor, as condições de instalação, os acessórios fornecidos ou a conclusão dos testes de aceitação acordados.
A rastreabilidade metrológica também se aplica aos resultados de medição, apoiados por uma cadeia documentada de calibrações e pela incerteza de medição associada. A posse de um certificado de calibração por si só não estabelece automaticamente a rastreabilidade de todas as medições subsequentes.
O que acontece quando uma centrífuga falha no teste de aceitação?
Um teste reprovado não deve ser removido do registro simplesmente porque o equipamento foi aprovado após ajuste ou reparo. O resultado original faz parte do histórico de aceitação do equipamento.
O projeto deve definir como os resultados não conformes serão registrados, investigados, corrigidos e reavaliados antes da decisão final de aceitação.
Passo 01 Registre o desvio
Preservar o resultado do teste original e identificar o requisito que não foi atendido.
Passo 02 Investigue a causa
Determine se o problema está relacionado ao equipamento, configuração, instalação ou condições de teste.
Etapa 03 Corrigir e testar novamente
Documente a ação corretiva e repita o teste relevante de acordo com o método aprovado.
Passo 04 Revise e autorize
Avalie as evidências e obtenha a aprovação das partes responsáveis designadas.
Os critérios de aceitação não devem ser alterados retrospectivamente simplesmente para fazer com que um resultado falho pareça aceitável. Qualquer mudança proposta precisa de justificativa documentada e aprovação de acordo com o projeto aplicável ou procedimentos de qualidade.
O Anexo 15 das BPF da UE também exige que os resultados que não atendem aos critérios de aceitação predefinidos sejam documentados como desvios e investigados. Descreve a autorização controlada para progressão para uma fase de qualificação subsequente onde os desvios pendentes foram avaliados e documentados.
Isto não significa que uma falha crítica de segurança ou de desempenho possa ser automaticamente aceita condicionalmente. A decisão deve seguir os requisitos de qualidade e contrato aplicáveis.
Aceitação Final, Pagamento e Garantia Devem Ter Gatilhos Definidos
Um dos detalhes comerciais mais importantes é a diferença entre autorização de envio, instalação bem-sucedida no local e aceitação final.
Estes eventos podem ocorrer em datas diferentes e não devem ser tratados como marcos intercambiáveis.
Autorização de envio
Define quais resultados do FAT e requisitos pendentes devem ser concluídos antes que o equipamento possa ser liberado para embarque.
Confirmação de entrega
Confirma que o equipamento chegou ao destino e que os itens entregues podem ser identificados no pedido.
Conclusão da instalação
Registra que as atividades de instalação acordadas foram concluídas e que as verificações aplicáveis no local podem prosseguir.
Aceitação final
Define os resultados dos testes, a documentação e o status de desvio pendente necessários para a entrega formal.
Início da garantia
Especifica a data contratual a partir da qual o período de garantia começa. Não deve ser assumido que seja igual à data de envio ou entrega.
Marco de pagamento
Identifica se o pagamento está vinculado ao envio, entrega, instalação ou conclusão do aceite final. Os termos contratuais acordados devem prevalecer.
Para a aquisição internacional de equipamentos, estas definições são particularmente importantes quando a instalação, o teste ou o treinamento envolvem mais de uma parte.
O contrato de compra deve identificar quais responsabilidades pertencem ao fornecedor do equipamento, quais pertencem à instalação local ou prestador de serviços e quais permanecem com o pessoal técnico e de qualidade do próprio laboratório.
Defina os requisitos de aceitação antes de solicitar uma centrífuga GlanLab
O plano de aceitação deve começar com a configuração exata do equipamento e a aplicação pretendida do laboratório.
A GlanLab publica especificações de modelos, configurações de rotores e informações técnicas relevantes para sua linha de centrífugas. Esses registros fornecem um ponto de partida para definir quais requisitos do produto precisam ser verificados durante a aquisição e entrega.
As informações de suporte do GlanLab também identificam suporte técnico para uso de centrífugas e análise de problemas, suporte pós-venda, serviços OEM/ODM e registros de pedidos.
A disponibilidade de FAT formal, SAT, instalação no local, documentação IQ/OQ/PQ ou calibração independente deve ser confirmada em relação ao modelo real, aos requisitos do projeto e ao escopo do pedido acordado. Não se deve presumir que esses serviços sejam incluídos automaticamente em cada compra.
Prepare os requisitos técnicos antes de solicitar um orçamento.
Forneça a aplicação da centrífuga, o modelo exato ou o desempenho necessário, o pacote do rotor, a configuração do recipiente, a tensão e a frequência, o país de destino e qualquer documentação necessária de aceitação ou qualificação. Isto dá à GlanLab uma base definida para revisar a configuração do equipamento e confirmar o escopo de fornecimento e suporte aplicável.
Não. Um FAT formal não é automaticamente exigido para cada compra de centrífuga. O seu âmbito deve refletir a complexidade do equipamento, o risco do projeto, os requisitos contratuais e o sistema de qualidade do laboratório.
2. Um FAT bem-sucedido é suficiente para a aceitação final do equipamento?
Não necessariamente. O FAT aborda o escopo de teste pré-entrega acordado. Os requisitos de instalação e operação dependentes do local ainda podem precisar de verificação antes da aceitação final.
3. SAT é o mesmo que IQ ou OQ?
Não. SAT é uma atividade de aceitação do local, enquanto IQ e OQ são atividades de qualificação de equipamentos. Algumas provas podem ser partilhadas quando justificado, mas o seu âmbito e requisitos de aprovação não são automaticamente idênticos.
4. Um certificado de calibração da centrífuga comprova que a máquina completa foi aprovada na aceitação?
Não. A evidência de calibração aborda parâmetros de medição especificados. A aceitação final também considera a configuração entregue, instalação, funções acordadas, documentação e outros requisitos contratuais.
5. O que deve acontecer se uma centrífuga falhar no teste de aceitação?
O resultado reprovado deve ser registrado, investigado e tratado por meio de ações corretivas documentadas. Os testes relevantes deverão então ser repetidos de acordo com o procedimento aprovado, com a decisão final autorizada pelas partes responsáveis.
6. O FAT e o SAT devem testar todos os rotores fornecidos com uma centrífuga?
O escopo necessário depende do contrato de compra e do uso pretendido. O protocolo deve identificar cada rotor e seus limites operacionais aplicáveis e, em seguida, definir quais configurações e funções requerem testes. A velocidade máxima de uma plataforma nunca deve ser tratada como a classificação de cada rotor.
Base de referência técnica
Comissão Europeia — EudraLex Volume 4, Anexo 15: Qualificação e Validação, particularmente as secções que abordam a qualificação baseada no risco, FAT/SAT, IQ, OQ, PQ e gestão de desvios.
US FDA/ICH — Q7A Orientação de Boas Práticas de Fabricação para Ingredientes Farmacêuticos Ativos: terminologia e definições de qualificação de equipamentos.
Instituto Nacional de Padrões e Tecnologia (NIST) — Rastreabilidade Metrológica: Perguntas Frequentes e Política do NIST.
GlanLab — Especificações técnicas publicadas do YT18R, configurações de rotor correspondentes e informações oficiais de suporte.
Planejando a compra de uma centrífuga de laboratório?
Compartilhe sua aplicação, modelo ou desempenho de centrífuga necessário, configuração do rotor, requisitos elétricos e mercado de destino. Se o seu projeto exigir FAT, SAT, verificação de instalação ou documentação de qualificação, inclua esses requisitos em sua consulta para que o escopo técnico e de serviço aplicável possa ser revisado antes de fazer o pedido.
A GlanLab pode ajudar a revisar a configuração da centrífuga, as especificações técnicas publicadas e os acordos de suporte disponíveis para o seu projeto.
A GlanLab, com mais de 20 anos de experiência, fabrica uma linha completa de máquinas centrífugas, incluindo modelos de bancada, de alta velocidade, de chão e especializados na China. Oferecemos serviços de distribuição, atacado, OEM e pedidos de unidade única em
preços competitivos . Com certificações de qualidade completas e suporte pós-venda robusto, a GlanLab é seu parceiro de confiança para
suprimentos para centrífugas.