Fabricant et fournisseur leader de machines à centrifuger en Chine
Vous êtes ici : Maison »
Blogue »
Tests d'acceptation des centrifugeuses : FAT, SAT et remise finale
Tests d'acceptation des centrifugeuses : FAT, SAT et transfert final
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-30 Origine : Site
Approvisionnement · Acceptation · Qualification
Une centrifugeuse qui réussit un test en usine ne signifie pas automatiquement qu’elle est prête pour l’acceptation finale.
Une centrifugeuse de laboratoire peut arriver, être mise sous tension et effectuer une démonstration sans établir que toutes les exigences contractuelles ont été respectées. L'équipement peut encore nécessiter des contrôles de configuration, une vérification du site, des résultats de performances documentés ou une résolution d'écarts exceptionnels.
Pour les acheteurs de laboratoires, le risque commercial ne consiste pas simplement à recevoir une machine qui ne fonctionne pas. Il accepte l'équipement avant que la configuration livrée, les performances convenues et les exigences de transfert n'aient été correctement vérifiées.
Les tests d'acceptation en usine (FAT), les tests d'acceptation sur site (SAT), la qualification des équipements et l'acceptation finale abordent différentes étapes de ce processus. Leur portée et leurs responsabilités doivent être établies avant la finalisation du bon de commande.
L'acceptation est un processus défini, pas un test unique
Un projet d'approvisionnement bien défini relie les exigences initiales à la remise finale de l'équipement. Chaque étape doit avoir un objectif clair, une partie responsable et un résultat documenté.
01Exigences Définir la configuration commandée et les critères d'acceptation.
02FAT Vérifier les exigences convenues dans les locaux du fournisseur, le cas échéant.
03Livraison Confirmer le matériel livré et son identité enregistrée.
04Installation Confirmez les conditions d'installation et la portée IQ applicable.
05SAT / OQ Effectuer les contrôles convenus sur site et opérationnels.
06Transfert Examiner les résultats, combler les écarts et autoriser l'acceptation.
Séquence d’approvisionnement illustrative. L'ordre réel et l'étendue des activités de qualification dépendent de l'équipement, des exigences du projet et du système qualité applicable. Le PQ peut suivre comme une activité distincte si nécessaire.
FAT : Que faut-il confirmer avant l'expédition de la centrifugeuse ?
Les tests d'acceptation en usine sont effectués dans les installations du fournisseur avant la livraison lorsque le projet ou le contrat d'achat l'exige. Son objectif est d'évaluer l'équipement par rapport aux exigences techniques convenues alors que l'équipement est encore sous le contrôle du fournisseur.
Pour une centrifugeuse, le protocole FAT doit être construit autour de la commande réelle plutôt que d’une démonstration générique d’une machine similaire.
FAT Avant expédition
Configuration et identité
Modèle exact et version applicable.
Numéro de série de l'équipement, lorsqu'il est attribué.
Modèles et quantités de rotor commandés.
Godets, adaptateurs et accessoires requis.
Tension et configuration électrique.
Documentation convenue et options de produits.
FATPreuve de performance
Fonctions et tests spécifiés
Fonctions de commande et de commande convenues.
Vérifications de vitesse ou de performances spécifiées.
Contrôles de réfrigération, le cas échéant.
Vérification obligatoire des fonctions de sécurité.
Conditions d’essai et limites d’acceptation.
Résultats enregistrés et écarts exceptionnels.
Tous les achats de centrifugeuses ne nécessitent pas un FAT formel. Le besoin dépend de la complexité de l'équipement, du risque du projet, des exigences de qualité du laboratoire et de l'accord commercial.
L'annexe 15 d'EudraLex de la Commission européenne, par exemple, décrit l'évaluation du fournisseur avant la livraison applicable à l'équipement, en particulier lorsqu'une technologie nouvelle ou complexe est impliquée. Il reconnaît également que certains tests documentés peuvent ne pas devoir être répétés sur site lorsque le transport et l'installation ne peuvent pas affecter la fonctionnalité testée.
Distinction importante
Un FAT réussi confirme uniquement les exigences et la portée du test qui ont été réellement évaluées. Il n'établit pas automatiquement que l'équipement est correctement installé ou accepté pour son environnement de laboratoire prévu.
SAT : Qu'est-ce qui change lorsque l'équipement arrive au laboratoire ?
Les tests d'acceptation sur site ont lieu une fois que l'équipement a atteint son emplacement prévu et que les travaux d'installation correspondants ont été terminés.
Contrairement à FAT, SAT répond à des conditions qui ne peuvent pas être entièrement établies dans l'usine du fournisseur. L'objectif est de confirmer que l'équipement livré peut fonctionner dans les conditions convenues sur le site.
Zone de vérification du site
Ce qui devrait être établi
Pourquoi c'est important
Identité de l'équipement
Modèle livré, numéro de série et configuration commandée.
Connecte la machine installée au dossier d'achat.
Conditions de pose
Exigences d'emplacement, de dégagements et d'installation par rapport au manuel applicable.
Confirme que l'installation est adaptée à l'équipement.
Alimentation électrique
Alimentation réelle du site par rapport à la tension et à la fréquence spécifiées du modèle.
Empêche qu'une configuration électrique incorrecte soit négligée.
Fonctions de commande
Commandes et fonctions convenues après l'installation.
Établit que l'équipement installé fonctionne comme prévu.
Réfrigération
Contrôles de température spécifiés dans les conditions convenues.
Répond aux exigences des flux de travail réfrigérés.
Documentation
Dossiers d'installation, rapports de tests et actions en suspens.
Prend en charge la décision formelle de transfert.
Le protocole SAT ne doit pas simplement répéter chaque test FAT sans se demander si une répétition est nécessaire. Les tests doivent être sélectionnés en fonction des effets du transport, de l'installation et des conditions du site, ainsi que des exigences du contrat d'achat.
Par exemple, une vérification de l'alimentation électrique sur site répond à une condition qui ne peut pas être confirmée uniquement par une démonstration en usine. À l’inverse, un test en usine qui n’est manifestement pas affecté par le transport ou l’installation peut ne pas nécessiter une répétition complète.
FAT, SAT et IQ/OQ/PQ ne sont pas interchangeables
Cette distinction est particulièrement importante pour les laboratoires fonctionnant selon des systèmes de qualité formels. Le rapport FAT d'un fournisseur ne satisfait pas automatiquement aux exigences de qualification des équipements du laboratoire.
Activité
Question principale
Objectif type
GRAISSE
L’équipement répond-il aux exigences convenues avant la livraison ?
Tests sur site fournisseur et résultats documentés.
ASSIS
L'équipement répond-il aux exigences convenues sur le site prévu ?
Contrôles dépendant de l'installation et spécifiques au site.
QI
L'équipement a-t-il été correctement installé ?
Identité de l'équipement, installation et documentation requise.
QO
L'équipement fonctionne-t-il comme prévu dans la plage spécifiée ?
Tests fonctionnels et limites de fonctionnement.
PQ
L’équipement fonctionne-t-il de manière efficace et reproductible dans le processus prévu ?
Conditions de fonctionnement réelles ou simulées de manière appropriée.
QI
Qualification d'installation
Documente que l'équipement installé et les composants pertinents sont conformes aux exigences d'installation approuvées.
QO
Qualification opérationnelle
Documente que l’équipement fonctionne comme prévu sur toute sa plage de fonctionnement prévue.
PQ
Qualification des performances
Documente que l'équipement et les systèmes associés fonctionnent de manière efficace et reproductible dans les conditions de processus prévues.
Ces définitions sont conformes à FDA/ICH Q7A et au cadre de qualification de l'annexe 15 des BPF de l'UE.
Cependant, IQ/OQ/PQ ne doit pas être considéré comme un package obligatoire pour chaque achat de centrifugeuse. L'étendue requise dépend de l'utilisation prévue, de l'évaluation des risques, du système qualité du laboratoire et des exigences réglementaires applicables.
Un laboratoire de recherche peut exiger des vérifications documentées de l’installation et du fonctionnement sans nécessiter un protocole PQ formel. Un environnement de fabrication réglementé par les BPF peut nécessiter un programme de qualification plus étendu et basé sur les risques.
Limite de qualification
FAT et SAT fournissent des preuves d'équipement et de site. IQ/OQ/PQ répondent aux exigences de qualification. Une activité peut apporter des preuves à une autre, mais les responsabilités et les critères d'acceptation doivent rester définis.
Les tests d'acceptation doivent identifier la configuration réelle du rotor
Un détail important lors de l'achat de centrifugeuses est la différence entre la capacité maximale d'une plate-forme de centrifugeuse et les limites de fonctionnement d'un rotor individuel.
Un rapport d'essai qui enregistre uniquement le modèle de centrifugeuse principale peut s'avérer insuffisant lorsque la commande comprend plusieurs ensembles de rotors. L'identité du rotor et ses conditions de fonctionnement nominales doivent être reliées au dossier d'essai correspondant.
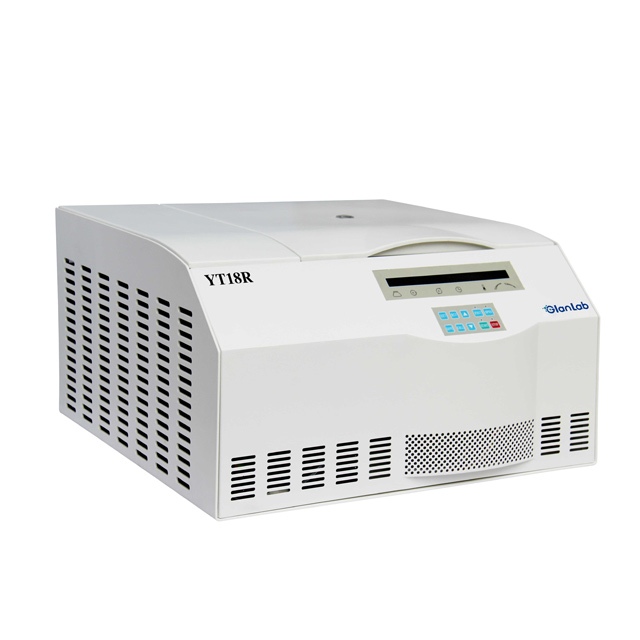
Exemple de produit GlanLab
Centrifugeuse réfrigérée à grande vitesse YT18R
Le YT18R a une vitesse de plate-forme maximale publiée de 21 000 tr/min et un RCF maximal de 30 910 ×g. Sa gamme de rotors comprend des configurations avec des vitesses et des capacités nominales sensiblement différentes.
Cela signifie qu'un seul maximum au niveau de la plate-forme ne peut pas être utilisé comme vitesse d'acceptation pour chaque rotor fourni. Le protocole d'essai doit identifier le rotor réel et les limites de fonctionnement applicables.
Spécifications du rotor YT18/YT18R publiées par le fabricant. Ces valeurs décrivent les limites individuelles du rotor, et non les résultats des tests d'acceptation en usine ou sur site.
Pour une commande multi-rotors, les dossiers d'achat et d'acceptation doivent identifier chaque rotor fourni, les accessoires associés et la portée des tests applicables.
Que doit être écrit dans le protocole de test d’acceptation ?
Un résultat de test n'est utile que lorsque l'exigence testée, la méthode de test et la limite d'acceptation sont claires. Un rapport qui indique simplement PASS sans identifier ces éléments donne à l'acheteur des informations limitées sur ce qui a réellement été vérifié.
01
Référence de l'exigence
Identifiez les exigences pertinentes du bon de commande, les spécifications approuvées ou les exigences de l'utilisateur. Chaque test doit être lié à une exigence spécifique.
02
Identité de l'équipement
Enregistrez le modèle, le numéro de série le cas échéant, l'identification du rotor et les accessoires pertinents. Cela permet d'établir exactement quelle configuration livrée a été testée.
03
Méthode d'essai
Définir la procédure, les conditions de test, les instruments et le personnel responsable. Lorsque la méthode dépend de la configuration de la charge, du récipient ou du rotor, ceux-ci doivent être enregistrés.
04
Critères d'acceptation
Spécifiez la plage de fonctionnement autorisée ou le résultat requis avant le début des tests. La limite d'acceptation doit provenir d'une exigence technique ou de qualité convenue.
05
Résultats réels des tests
Préservez les valeurs mesurées et les observations, pas seulement une déclaration de réussite/échec. Le rapport doit montrer comment le résultat enregistré se compare au critère prédéfini.
06
Matériel de référence
Lorsque des mesures sont impliquées, identifiez l’instrument de référence et l’état d’étalonnage pertinent. Inclure l'incertitude de mesure ou les informations de traçabilité lorsque la méthode d'essai l'exige.
07
Déviations et approbation
Enregistrez les tests échoués, les enquêtes, les actions correctives, les résultats des nouveaux tests et la décision d'approbation finale.
Norme documentaire
Le dossier d'acceptation doit permettre à un autre examinateur qualifié d'identifier ce qui a été testé, comment cela a été testé, quelle configuration d'équipement était impliquée et pourquoi le résultat a été accepté.
Un certificat d'étalonnage ne remplace pas le dossier d'acceptation
L'étalonnage peut fournir des preuves à l'appui de paramètres de mesure spécifiés, mais il ne permet pas d'établir que l'ensemble de la livraison de la centrifugeuse répond à toutes les exigences contractuelles.
Un résultat d'étalonnage pour un paramètre de mesure ne confirme pas, en soi, la configuration correcte du rotor, les conditions d'installation, les accessoires livrés ou l'achèvement des tests d'acceptation convenus.
La traçabilité métrologique s'applique également aux résultats de mesure, étayés par une chaîne documentée d'étalonnages et d'incertitude de mesure associée. La possession d’un certificat d’étalonnage à elle seule n’établit pas automatiquement la traçabilité de chaque mesure ultérieure.
Que se passe-t-il lorsqu'une centrifugeuse échoue à un test d'acceptation ?
Un test échoué ne doit pas être supprimé du dossier simplement parce que l’équipement réussit après réglage ou réparation. Le résultat original fait partie de l’historique d’acceptation de l’équipement.
Le projet doit définir la manière dont les résultats non conformes sont enregistrés, étudiés, corrigés et réévalués avant la décision d'acceptation finale.
Étape 01 Enregistrez l'écart
Conservez le résultat du test original et identifiez l’exigence qui n’a pas été satisfaite.
Étape 02 Rechercher la cause
Déterminez si le problème concerne l’équipement, la configuration, l’installation ou les conditions de test.
Étape 03 Corriger et retester
Documentez l'action corrective et répétez le test correspondant selon la méthode approuvée.
Étape 04 Vérifier et autoriser
Évaluez les preuves et obtenez l’approbation des parties responsables désignées.
Les critères d’acceptation ne doivent pas être modifiés rétrospectivement simplement pour faire paraître acceptable un résultat raté. Tout changement proposé nécessite une justification et une approbation documentées dans le cadre du projet ou des procédures qualité applicables.
L'annexe 15 des BPF de l'UE exige également que les résultats qui ne satisfont pas aux critères d'acceptation prédéfinis soient documentés en tant qu'écarts et étudiés. Il décrit l'autorisation contrôlée pour la progression vers une étape de qualification ultérieure où les écarts exceptionnels ont été évalués et documentés.
Cela ne signifie pas qu’une défaillance critique en matière de sécurité ou de performance puisse être automatiquement acceptée sous conditions. La décision doit respecter les exigences de qualité et le contrat applicables.
L'acceptation finale, le paiement et la garantie auraient dû définir des déclencheurs
L'un des détails commerciaux les plus importants est la différence entre l'autorisation d'expédition, l'installation réussie sur site et l'acceptation finale.
Ces événements peuvent survenir à des dates différentes et ne doivent pas être traités comme des jalons interchangeables.
Autorisation d'expédition
Définit les résultats FAT et les exigences en suspens qui doivent être complétés avant que l'équipement puisse être libéré pour expédition.
Confirmation de livraison
Confirme que le matériel a atteint la destination et que les articles livrés peuvent être identifiés par rapport à la commande.
Achèvement de l'installation
Enregistre que les activités d'installation convenues ont été terminées et que les vérifications sur site applicables peuvent avoir lieu.
Acceptation définitive
Définit les résultats des tests, la documentation et l’état des écarts en suspens requis pour le transfert formel.
Début de la garantie
Spécifie la date contractuelle à partir de laquelle commence la période de garantie. Il ne faut pas supposer qu’elle correspond à la date d’expédition ou de livraison.
Jalon de paiement
Identifie si le paiement est lié à l'expédition, à la livraison, à l'installation ou à l'achèvement de l'acceptation finale. Les conditions contractuelles convenues devraient prévaloir.
Pour l’achat d’équipements internationaux, ces définitions sont particulièrement importantes lorsque l’installation, les tests ou la formation impliquent plusieurs parties.
Le contrat d'achat doit identifier quelles responsabilités appartiennent au fournisseur d'équipement, lesquelles appartiennent à l'installation ou au prestataire de services local, et lesquelles incombent au personnel qualité et technique du laboratoire.
Définir les conditions d'acceptation avant de commander une centrifugeuse GlanLab
Le plan de réception doit commencer par la configuration exacte de l'équipement et l'application prévue du laboratoire.
GlanLab publie les spécifications des modèles, les configurations de rotor et les informations techniques pertinentes pour sa gamme de centrifugeuses. Ces enregistrements constituent un point de départ pour définir les exigences du produit qui doivent être vérifiées lors de l'approvisionnement et de la livraison.
Les informations d'assistance de GlanLab identifient également l'assistance technique pour l'utilisation des centrifugeuses et l'analyse des problèmes, l'assistance après-vente, les services OEM/ODM et les enregistrements de commandes.
La disponibilité d'un FAT, SAT formel, d'une installation sur site, d'une documentation IQ/OQ/PQ ou d'un étalonnage indépendant doit être confirmée par rapport au modèle réel, aux exigences du projet et à la portée de la commande convenue. Il ne faut pas supposer que ces services sont automatiquement inclus dans chaque achat.
Préparez les exigences techniques avant de demander un devis.
Fournissez l'application de la centrifugeuse, le modèle exact ou les performances requises, l'ensemble du rotor, la configuration du récipient, la tension et la fréquence, le pays de destination et toute documentation d'acceptation ou de qualification requise. Cela donne à GlanLab une base définie pour examiner la configuration de l'équipement et confirmer l'étendue de l'approvisionnement et du support applicable.
1. Est-ce que chaque centrifugeuse de laboratoire nécessite un FAT ?
Non. Un FAT formel n’est pas automatiquement requis pour chaque achat de centrifugeuse. Sa portée doit refléter la complexité de l'équipement, le risque du projet, les exigences contractuelles et le système qualité du laboratoire.
2. Un FAT réussi est-il suffisant pour l’acceptation finale de l’équipement ?
Pas nécessairement. FAT répond à la portée convenue des tests avant livraison. Les exigences d'installation et d'exploitation dépendant du site peuvent encore nécessiter une vérification avant l'acceptation finale.
3. Le SAT est-il identique au QI ou au QO ?
Non. SAT est une activité de réception de site, tandis que IQ et OQ sont des activités de qualification d'équipements. Certaines preuves peuvent être partagées lorsque cela est justifié, mais leur portée et les exigences d'approbation ne sont pas automatiquement identiques.
4. Un certificat d'étalonnage de centrifugeuse prouve-t-il que la machine complète a été acceptée ?
Non. Les preuves d’étalonnage concernent des paramètres de mesure spécifiés. L'acceptation finale prend également en compte la configuration livrée, l'installation, les fonctions convenues, la documentation et d'autres exigences contractuelles.
5. Que se passe-t-il si une centrifugeuse échoue à un test de réception ?
L’échec du résultat doit être enregistré, étudié et corrigé par des mesures correctives documentées. Les tests pertinents doivent ensuite être répétés selon la procédure approuvée, la décision finale étant autorisée par les parties responsables.
6. FAT et SAT devraient-ils tester chaque rotor fourni avec une centrifugeuse ?
L'étendue requise dépend du contrat d'achat et de l'utilisation prévue. Le protocole doit identifier chaque rotor et ses limites de fonctionnement applicables, puis définir les configurations et fonctions qui nécessitent des tests. La vitesse maximale d'une plate-forme ne doit jamais être considérée comme la valeur nominale de chaque rotor.
Base de référence technique
Commission européenne — EudraLex Volume 4, Annexe 15 : Qualification et validation, en particulier les sections traitant de la qualification basée sur les risques, du FAT/SAT, du QI, de l'OQ, du PQ et de la gestion des écarts.
US FDA / ICH — Q7A Good Manufacturing Practice Guidance for Active Pharmaceutical Ingredients : terminologie et définitions de qualification des équipements.
National Institute of Standards and Technology (NIST) — Traçabilité métrologique : questions fréquemment posées et politique du NIST.
GlanLab — Spécifications techniques publiées du YT18R, configurations de rotor correspondantes et informations d'assistance officielles.
Vous envisagez d’acheter une centrifugeuse de laboratoire ?
Partagez votre application, le modèle ou les performances de centrifugeuse requis, la configuration du rotor, les exigences électriques et le marché de destination. Si votre projet nécessite FAT, SAT, une vérification d'installation ou une documentation de qualification, incluez ces exigences dans votre demande afin que la portée technique et de service applicable puisse être examinée avant de commander.
GlanLab peut vous aider à examiner la configuration de la centrifugeuse, les spécifications techniques publiées et les modalités d'assistance disponibles pour votre projet.
GlanLab, avec plus de 20 ans d'expérience, fabrique une gamme complète de machines à centrifuger, notamment des modèles de paillasse, à grande vitesse, sur pied et spécialisés en Chine. Nous proposons des services de distribution, de vente en gros, OEM et des commandes à l'unité à
prix compétitifs . Avec des certifications de qualité complètes et un support après-vente robuste, GlanLab est votre partenaire de confiance pour
fournitures pour centrifugeuses.