Proveedor líder de fabricantes de máquinas centrífugas en China
Usted está aquí: Hogar »
Blog »
Pruebas de aceptación de centrífugas: FAT, SAT y entrega final
Pruebas de aceptación de centrífugas: FAT, SAT y entrega final
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-30 Origen: Sitio
Adquisición · Aceptación · Calificación
Una centrífuga que pasa una prueba de fábrica no significa automáticamente que esté lista para la aceptación final.
Una centrífuga de laboratorio puede llegar, encenderse y completar una demostración sin establecer que se hayan cumplido todos los requisitos contractuales. Es posible que el equipo aún necesite verificaciones de configuración, verificación del sitio, resultados de rendimiento documentados o resolución de desviaciones pendientes.
Para los compradores de laboratorios, el riesgo comercial no es simplemente recibir una máquina que no funciona. Acepta equipos antes de que se hayan verificado adecuadamente la configuración entregada, el rendimiento acordado y los requisitos de entrega.
Las Pruebas de Aceptación en Fábrica (FAT), las Pruebas de Aceptación en Sitio (SAT), la calificación de equipos y la aceptación final abordan diferentes etapas de este proceso. Su alcance y responsabilidades deben establecerse antes de finalizar la orden de compra.
La aceptación es un proceso definido, no una prueba única
Un proyecto de adquisición bien definido conecta los requisitos originales con la entrega final del equipo. Cada etapa debe tener un propósito claro, una parte responsable y un resultado documentado.
01Requisitos Definir la configuración solicitada y los criterios de aceptación.
02FAT Verificar los requisitos acordados en las instalaciones del proveedor, si corresponde.
03Entrega Confirme el equipo entregado y su identidad registrada.
04Instalación Confirme las condiciones de instalación y el alcance IQ aplicable.
05SAT/OQ Realizar las verificaciones operativas y de sitio acordadas.
06Entrega Revisar resultados, cerrar desvíos y autorizar aceptación.
Secuencia ilustrativa de adquisiciones. El orden real y el alcance de las actividades de calificación dependen del equipo, los requisitos del proyecto y el sistema de calidad aplicable. La PQ puede seguir como una actividad separada cuando sea necesario.
FAT: ¿Qué se debe confirmar antes de enviar la centrífuga?
Las pruebas de aceptación en fábrica se realizan en las instalaciones del proveedor antes de la entrega cuando lo requiera el proyecto o el acuerdo de compra. Su propósito es evaluar el equipo frente a los requisitos técnicos acordados mientras el equipo aún está bajo el control del proveedor.
Para una centrífuga, el protocolo FAT debe basarse en el pedido real en lugar de una demostración genérica de una máquina similar.
GRASA Antes del envío
Configuración e identidad
Modelo exacto y versión aplicable.
Número de serie del equipo, cuando esté asignado.
Modelos y cantidades de rotores pedidos.
Baldes, adaptadores y accesorios necesarios.
Tensión y configuración eléctrica.
Documentación acordada y opciones de producto.
FATEvidencia de desempeño
Funciones y pruebas especificadas.
Funciones de control y operación acordadas.
Comprobaciones de velocidad o rendimiento especificadas.
Comprobaciones de refrigeración, cuando corresponda.
Verificación requerida de la función de seguridad.
Condiciones de prueba y límites de aceptación.
Resultados registrados y desvíos pendientes.
No todas las compras de centrífugas requieren una FAT formal. La necesidad depende de la complejidad del equipo, el riesgo del proyecto, los requisitos de calidad del laboratorio y el acuerdo comercial.
El Anexo 15 de EudraLex de la Comisión Europea, por ejemplo, describe la evaluación del proveedor antes de la entrega como aplicable a los equipos, particularmente cuando se trata de tecnología novedosa o compleja. También reconoce que es posible que no sea necesario repetir algunas pruebas documentadas en el sitio cuando el transporte y la instalación no pueden afectar la funcionalidad probada.
Distinción importante
Una FAT exitosa confirma sólo los requisitos y el alcance de la prueba que realmente se evaluaron. No establece automáticamente que el equipo esté correctamente instalado o aceptado para el entorno de laboratorio previsto.
SAT: ¿Qué cambia cuando el equipo llega al laboratorio?
Las pruebas de aceptación del sitio se llevan a cabo después de que el equipo haya llegado a su ubicación prevista y se hayan completado los trabajos de instalación pertinentes.
A diferencia de FAT, SAT aborda condiciones que no pueden establecerse completamente en la fábrica del proveedor. El objetivo es confirmar que el equipo entregado puede funcionar en las condiciones acordadas en el sitio.
Área de verificación del sitio
Qué se debe establecer
Por qué es importante
Identidad del equipo
Modelo entregado, número de serie y configuración solicitada.
Conecta la máquina instalada al registro de compras.
Condiciones de instalación
Requisitos de ubicación, espacios libres e instalación según el manual aplicable.
Confirma que la instalación es adecuada para el equipo.
Suministro eléctrico
Suministro real del sitio frente al voltaje y frecuencia especificados del modelo.
Evita que se pase por alto una configuración eléctrica incorrecta.
Funciones operativas
Controles y funciones acordados después de la instalación.
Establece que el equipo instalado funciona según lo previsto.
Refrigeración
Controles específicos de control de temperatura en las condiciones acordadas.
Aborda los requisitos de los flujos de trabajo refrigerados.
Documentación
Registros de instalación, informes de pruebas y actuaciones destacadas.
Apoya la decisión formal de traspaso.
El protocolo SAT no debería simplemente repetir cada prueba FAT sin considerar si la repetición es necesaria. Las pruebas deben seleccionarse de acuerdo con los efectos del transporte, la instalación y las condiciones del sitio, junto con los requisitos del acuerdo de compra.
Por ejemplo, una verificación del suministro de energía en el sitio aborda una condición que no se puede confirmar únicamente mediante una demostración en fábrica. Por el contrario, una prueba de fábrica que se demuestre que no se ve afectada por el transporte o la instalación puede no requerir una repetición completa.
FAT, SAT e IQ/OQ/PQ no son intercambiables
Esta distinción es particularmente importante para los laboratorios que operan bajo sistemas de calidad formales. El informe FAT de un proveedor no satisface automáticamente los requisitos de calificación de los equipos del propio laboratorio.
Actividad
Pregunta principal
Enfoque típico
GORDO
¿El equipo cumple con los requisitos acordados antes de la entrega?
Pruebas en el sitio del proveedor y resultados documentados.
SE SENTÓ
¿El equipo cumple con los requisitos acordados en el sitio previsto?
Comprobaciones dependientes de la instalación y específicas del lugar.
coeficiente intelectual
¿Se ha instalado correctamente el equipo?
Identificación del equipo, instalación y documentación requerida.
OQ
¿El equipo funciona según lo previsto dentro del rango especificado?
Pruebas funcionales y límites de operación.
PQ
¿El equipo funciona de manera efectiva y reproducible en el proceso previsto?
Condiciones de funcionamiento reales o adecuadamente simuladas.
coeficiente intelectual
Calificación de instalación
Documenta que el equipo instalado y los componentes relevantes cumplen con los requisitos de instalación aprobados.
OQ
Calificación operativa
Documenta que el equipo funciona según lo previsto en todo su rango operativo previsto.
PQ
Calificación de desempeño
Documenta que el equipo y los sistemas asociados funcionan de manera efectiva y reproducible en las condiciones de proceso previstas.
Estas definiciones son consistentes con FDA/ICH Q7A y el marco de calificación en el Anexo 15 de EU GMP.
Sin embargo, IQ/OQ/PQ no debe considerarse como un paquete obligatorio para cada compra de centrífuga. El alcance requerido depende del uso previsto, la evaluación de riesgos, el sistema de calidad del laboratorio y los requisitos reglamentarios aplicables.
Un laboratorio de investigación puede requerir controles funcionales y de instalación documentados sin necesidad de un protocolo PQ formal. Un entorno de fabricación regulado por GMP puede requerir un programa de calificación más extenso basado en riesgos.
Límite de calificación
FAT y SAT proporcionan equipos y evidencia del sitio. Requisitos de calificación de direcciones IQ/OQ/PQ. Una actividad puede aportar evidencia a otra, pero las responsabilidades y los criterios de aceptación deben permanecer definidos.
Las pruebas de aceptación deben identificar la configuración real del rotor
Un detalle importante en la adquisición de centrífugas es la diferencia entre la capacidad máxima de una plataforma centrífuga y los límites operativos de un rotor individual.
Un informe de prueba que registre solo el modelo de centrífuga principal puede ser insuficiente cuando el pedido incluye múltiples conjuntos de rotor. La identidad del rotor y sus condiciones operativas nominales deben conectarse al registro de prueba correspondiente.
Ejemplo de producto GlanLab
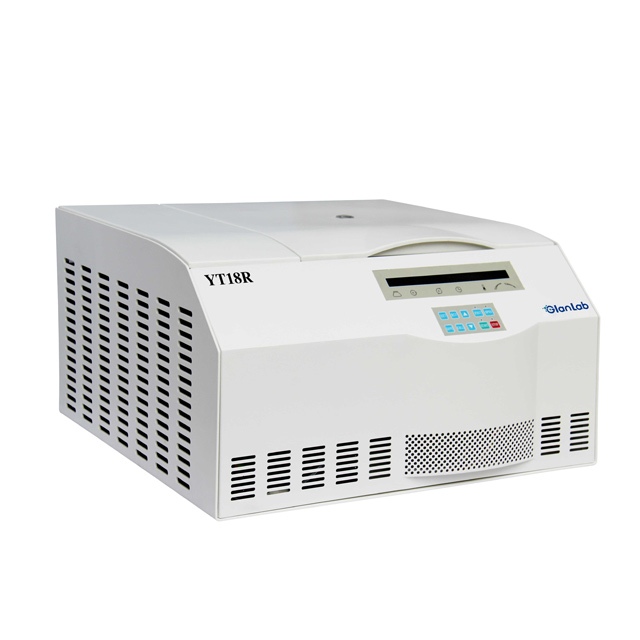
Centrífuga refrigerada de alta velocidad YT18R
El YT18R tiene una velocidad máxima de plataforma publicada de 21.000 rpm y un RCF máximo de 30.910 ×g. Su gama de rotores incluye configuraciones con velocidades y capacidades nominales sustancialmente diferentes.
Esto significa que no se puede utilizar un único máximo a nivel de plataforma como velocidad de aceptación para cada rotor suministrado. El protocolo de prueba debe identificar el rotor real y los límites operativos aplicables.
Especificaciones del rotor YT18/YT18R publicadas por el fabricante. Estos valores describen los límites del rotor individual, no los resultados de las pruebas de aceptación en fábrica o en el sitio.
Para un pedido de múltiples rotores, los registros de compra y aceptación deben identificar cada rotor suministrado, los accesorios asociados y el alcance de la prueba aplicable.
¿Qué se debe escribir en el protocolo de prueba de aceptación?
El resultado de una prueba es útil sólo cuando el requisito que se está probando, el método de prueba y el límite de aceptación son claros. Un informe que simplemente indica PASA sin identificar estos elementos le brinda al comprador información limitada sobre lo que realmente se verificó.
01
Referencia de requisitos
Identifique el requisito de orden de compra relevante, la especificación aprobada o el requisito del usuario. Cada prueba debe estar vinculada a un requisito específico.
02
Identidad del equipo
Registre el modelo, número de serie cuando corresponda, identificación del rotor y accesorios relevantes. Esto establece exactamente qué configuración entregada fue probada.
03
Método de prueba
Definir el procedimiento, condiciones de prueba, instrumentos y personal responsable. Cuando el método dependa de la carga, la configuración del recipiente o del rotor, estos deben registrarse.
04
Criterios de aceptación
Especifique el rango operativo permitido o el resultado requerido antes de que comience la prueba. El límite de aceptación debe provenir de un requisito técnico o de calidad acordado.
05
Resultados reales de la prueba
Conserve los valores medidos y las observaciones, no solo una declaración de pasa/falla. El informe debe mostrar cómo se compara el resultado registrado con el criterio predefinido.
06
Equipos de referencia
Cuando se trate de mediciones, identifique el instrumento de referencia y el estado de calibración relevante. Incluir incertidumbre de medición o información de trazabilidad cuando lo requiera el método de prueba.
07
Desviaciones y aprobación.
Registre las pruebas fallidas, las investigaciones, las acciones correctivas, los resultados de las nuevas pruebas y la decisión de aprobación final.
Estándar de documentación
El registro de aceptación debe permitir que otro revisor calificado identifique qué se probó, cómo se probó, qué configuración del equipo estuvo involucrada y por qué se aceptó el resultado.
Un certificado de calibración no reemplaza el registro de aceptación
La calibración puede proporcionar evidencia de respaldo para parámetros de medición específicos, pero no establece que toda la entrega de la centrífuga cumpla con todos los requisitos contractuales.
El resultado de la calibración de un parámetro de medición no confirma, por sí solo, la correcta configuración del rotor, las condiciones de instalación, los accesorios entregados ni la finalización de las pruebas de aceptación acordadas.
La trazabilidad metrológica también se aplica a los resultados de las mediciones, respaldada por una cadena documentada de calibraciones y la incertidumbre de medición asociada. La posesión de un certificado de calibración por sí sola no establece automáticamente la trazabilidad de cada medición posterior.
¿Qué sucede cuando una centrífuga no pasa una prueba de aceptación?
Una prueba fallida no debe eliminarse del registro simplemente porque el equipo pasa después de un ajuste o reparación. El resultado original forma parte del historial de aceptación del equipo.
El proyecto debe definir cómo se registran, investigan, corrigen y reevalúan los resultados no conformes antes de la decisión de aceptación final.
Paso 01 Registra la desviación
Conserve el resultado de la prueba original e identifique el requisito que no se cumplió.
Paso 02 Investiga la causa
Determine si el problema se relaciona con el equipo, la configuración, la instalación o las condiciones de prueba.
Paso 03 Corregir y volver a probar
Documente la acción correctiva y repita la prueba relevante según el método aprobado.
Paso 04 Revisar y autorizar
Evaluar la evidencia y obtener la aprobación de los responsables designados.
Los criterios de aceptación no deben cambiarse retrospectivamente simplemente para que un resultado fallido parezca aceptable. Cualquier cambio propuesto necesita una justificación documentada y aprobación según el proyecto aplicable o los procedimientos de calidad.
El Anexo 15 de las GMP de la UE también exige que los resultados que no cumplan con los criterios de aceptación predefinidos se documenten como desviaciones y se investiguen. Describe la autorización controlada para la progresión a una etapa de calificación posterior donde se han evaluado y documentado las desviaciones pendientes.
Esto no significa que un fallo crítico de seguridad o de rendimiento pueda aceptarse automáticamente y de forma condicional. La decisión debe seguir los requisitos de calidad y el contrato aplicables.
La aceptación final, el pago y la garantía deberían tener factores desencadenantes definidos
Uno de los detalles comerciales más importantes es la diferencia entre la autorización de envío, la instalación exitosa en el sitio y la aceptación final.
Estos eventos pueden ocurrir en fechas diferentes y no deben tratarse como hitos intercambiables.
Autorización de envío
Define qué resultados FAT y requisitos pendientes deben completarse antes de que el equipo pueda liberarse para su envío.
Confirmación de entrega
Confirma que el equipo ha llegado al destino y que los artículos entregados pueden identificarse en el pedido.
Finalización de la instalación
Registra que se han completado las actividades de instalación acordadas y que pueden continuar las verificaciones del sitio correspondientes.
Aceptación final
Define los resultados de las pruebas, la documentación y el estado de desviación pendiente necesarios para la entrega formal.
Inicio de la garantía
Especifica la fecha contractual a partir de la cual comienza el período de garantía. No se debe asumir que es la misma que la fecha de envío o entrega.
Hito de pago
Identifica si el pago está vinculado al envío, entrega, instalación o finalización de la aceptación final. Los términos contractuales acordados deben regir.
Para la adquisición internacional de equipos, estas definiciones son particularmente importantes cuando la instalación, las pruebas o la capacitación involucran a más de una parte.
El acuerdo de compra debe identificar qué responsabilidades pertenecen al proveedor del equipo, cuáles pertenecen a la instalación local o al proveedor de servicios y cuáles quedan en manos del personal técnico y de calidad del laboratorio.
Defina los requisitos de aceptación antes de solicitar una centrífuga GlanLab
El plan de aceptación debe comenzar con la configuración exacta del equipo y la aplicación prevista del laboratorio.
GlanLab publica especificaciones de modelos, configuraciones de rotores e información técnica relevante para su gama de centrífugas. Estos registros proporcionan un punto de partida para definir qué requisitos del producto deben verificarse durante la adquisición y la entrega.
La información de soporte de GlanLab también identifica soporte técnico para el uso de centrífugas y análisis de problemas, soporte posventa, servicios OEM/ODM y registros de pedidos.
La disponibilidad de documentación formal FAT, SAT, instalación in situ, IQ/OQ/PQ o calibración independiente debe confirmarse con el modelo real, los requisitos del proyecto y el alcance del pedido acordado. No se debe asumir que estos servicios se incluyen automáticamente en cada compra.
Prepare los requisitos técnicos antes de solicitar una cotización.
Proporcione la aplicación de la centrífuga, el modelo exacto o el rendimiento requerido, el paquete del rotor, la configuración del recipiente, el voltaje y la frecuencia, el país de destino y cualquier documentación de aceptación o calificación requerida. Esto le da a GlanLab una base definida para revisar la configuración del equipo y confirmar el alcance de suministro y soporte aplicable.
1. ¿Todas las centrífugas de laboratorio requieren una FAT?
No. No se requiere automáticamente una FAT formal para cada compra de centrífuga. Su alcance debe reflejar la complejidad del equipo, el riesgo del proyecto, los requisitos contractuales y el sistema de calidad del laboratorio.
2. ¿Es suficiente un FAT exitoso para la aceptación final del equipo?
No necesariamente. FAT aborda el alcance de la prueba previa a la entrega acordado. Es posible que aún sea necesario verificar los requisitos de instalación y funcionamiento que dependen del sitio antes de la aceptación final.
3. ¿SAT es lo mismo que IQ u OQ?
No. SAT es una actividad de aceptación del sitio, mientras que IQ y OQ son actividades de calificación de equipos. Algunas pruebas pueden compartirse cuando esté justificado, pero su alcance y requisitos de aprobación no son automáticamente idénticos.
4. ¿Un certificado de calibración de centrífuga demuestra que la máquina completa ha pasado la aceptación?
No. La evidencia de calibración aborda parámetros de medición específicos. La aceptación final también considera la configuración entregada, la instalación, las funciones acordadas, la documentación y otros requisitos contractuales.
5. ¿Qué debería pasar si una centrífuga no pasa una prueba de aceptación?
El resultado fallido debe registrarse, investigarse y abordarse mediante acciones correctivas documentadas. Luego las pruebas pertinentes deben repetirse según el procedimiento aprobado, y la decisión final debe ser autorizada por las partes responsables.
6. ¿Deben probar FAT y SAT cada rotor provisto de una centrífuga?
El alcance requerido depende del acuerdo de compra y del uso previsto. El protocolo debe identificar cada rotor y sus límites operativos aplicables, luego definir qué configuraciones y funciones requieren pruebas. La velocidad máxima de una plataforma nunca debe considerarse como la clasificación de cada rotor.
Base de referencia técnica
Comisión Europea — EudraLex Volumen 4, Anexo 15: Calificación y Validación, en particular las secciones que abordan la calificación basada en riesgos, FAT/SAT, IQ, OQ, PQ y gestión de desviaciones.
US FDA/ICH — Q7A Guía de buenas prácticas de fabricación para ingredientes farmacéuticos activos: terminología y definiciones de calificación de equipos.
Instituto Nacional de Estándares y Tecnología (NIST): Trazabilidad metrológica: preguntas frecuentes y política del NIST.
GlanLab: especificaciones técnicas publicadas de YT18R, configuraciones de rotor coincidentes e información de soporte oficial.
¿Está planificando la compra de una centrífuga de laboratorio?
Comparta su aplicación, modelo o rendimiento de centrífuga requerido, configuración del rotor, requisitos eléctricos y mercado de destino. Si su proyecto requiere FAT, SAT, verificación de instalación o documentación de calificación, incluya esos requisitos en su consulta para que se pueda revisar el alcance técnico y de servicio aplicable antes de realizar el pedido.
GlanLab puede ayudar a revisar la configuración de la centrífuga, las especificaciones técnicas publicadas y los acuerdos de soporte disponibles para su proyecto.
GlanLab, con más de 20 años de experiencia, fabrica una gama completa de máquinas centrífugas, incluidos modelos de mesa, de alta velocidad, de suelo y especializados en China. Ofrecemos distribución, venta al por mayor, servicios OEM y pedidos unitarios en
precios competitivos . Con certificaciones de calidad completas y un sólido soporte posventa, GlanLab es su socio de confianza para
Suministros para centrífugas.